Empresa de Bombas Industriais: Como Escolher o Parceiro Certo

Como Escolher o Parceiro Certo para Sua Operação e Maximizar a Eficiência do Bombeamento
A escolha de uma empresa de bombas industriais é uma decisão estratégica que vai muito além de simplesmente adquirir um equipamento. Trata-se de selecionar um parceiro técnico de longo prazo que compreende as necessidades específicas do seu processo, domina as tecnologias disponíveis, oferece suporte técnico qualificado e garante que o equipamento fornecido entregará desempenho consistente ao longo de toda sua vida útil. Em um mercado industrial onde a disponibilidade dos equipamentos de bombeamento impacta diretamente a continuidade da produção e os resultados financeiros da operação, a qualidade do parceiro escolhido pode ser a diferença entre uma planta que opera com eficiência máxima e uma que convive com paradas não planejadas, desperdícios energéticos e custos de manutenção crescentes.
O mercado brasileiro de bombas industriais é diversificado e inclui desde grandes fabricantes multinacionais com portfólios extensos até empresas especializadas em nichos específicos com expertise técnica aprofundada em determinados tipos de aplicação. Navegar por esse mercado com discernimento, identificando empresas com credenciais técnicas sólidas, portfólios adequados às necessidades da sua planta e estrutura de suporte capaz de atender suas demandas, requer conhecimento que muitos compradores e gestores industriais não possuem de forma sistematizada. O resultado dessa lacuna é frequentemente a aquisição de equipamentos tecnicamente inadequados para a aplicação, comprados de fornecedores sem estrutura de suporte, que geram custos operacionais muito superiores ao que seria obtido com uma escolha mais cuidadosa.
Neste guia completo, abordaremos todos os aspectos relevantes para quem precisa selecionar uma empresa de bombas industriais como parceiro estratégico, desde a análise das diferentes categorias de bombas disponíveis e suas aplicações específicas até os critérios técnicos e comerciais que distinguem empresas de excelência de fornecedores mediocres. Engenheiros de processos, gestores de manutenção, compradores industriais e gestores de planta encontrarão aqui informações técnicas aprofundadas e práticas que podem ser imediatamente aplicadas para melhorar as decisões de aquisição de equipamentos de bombeamento.
Se você está avaliando fornecedores para um projeto de nova instalação, buscando alternativas para substituir equipamentos com desempenho insatisfatório ou simplesmente querendo entender melhor o mercado de bombas industriais para fazer escolhas mais fundamentadas, as informações reunidas a seguir foram elaboradas para oferecer o panorama mais completo e útil disponível sobre esse tema fundamental para a eficiência operacional industrial.
O Que Define uma Empresa de Bombas Industriais de Excelência
Critérios Técnicos, Comerciais e de Suporte que Distinguem os Melhores Fornecedores
A excelência em uma empresa de bombas industriais não se mede apenas pela extensão do catálogo de produtos oferecidos ou pelo reconhecimento da marca no mercado. Os critérios que realmente distinguem fornecedores de alto nível são menos visíveis mas muito mais determinantes para o sucesso das operações de seus clientes. A capacidade de realizar engenharia de aplicação, que é a habilidade de analisar as condições específicas do processo do cliente e selecionar ou configurar o equipamento mais adequado para aquela aplicação particular, é o diferencial técnico mais relevante que uma empresa de bombas industriais pode oferecer.
A engenharia de aplicação começa com um diagnóstico aprofundado das condições operacionais: viscosidade, temperatura, pressão e densidade do fluido bombeado, presença de sólidos em suspensão ou de componentes abrasivos, corrosivos ou voláteis, vazão mínima e máxima requerida, pressão diferencial necessária, perfil da curva de carga do sistema, condições ambientais de instalação e requisitos de classificação para áreas potencialmente explosivas. A partir desse mapeamento completo, uma empresa tecnicamente competente é capaz de calcular o ponto de operação do sistema, selecionar o tipo de bomba mais adequado, especificar os materiais corretos para cada componente e dimensionar o motor com a potência necessária e a margem de segurança adequada. Esse serviço de engenharia, frequentemente oferecido gratuitamente por empresas que dominam a tecnologia, representa um valor agregado que justifica a escolha do fornecedor mesmo quando seu preço não é o mais baixo do mercado.
A estrutura de suporte técnico pós-venda é outro critério fundamental que muitos compradores subestimam ao focar excessivamente no preço de aquisição. Uma bomba industrial pode operar por 15 a 25 anos com manutenção adequada, e durante todo esse período o cliente precisará de acesso a peças de reposição originais ou compatíveis de qualidade, a técnicos capazes de realizar manutenções preventivas e reparos corretivos, a documentação técnica atualizada e a orientação sobre adaptações ou modificações que possam ser necessárias conforme o processo evolui. Empresas que desaparecem após a venda ou que não mantêm estoque de peças para modelos antigos geram custos de indisponibilidade muito superiores à eventual economia no preço de compra. A abrangência e a qualidade do suporte para manutenção de bombas industriais é um dos critérios mais relevantes na avaliação de fornecedores, pois impacta diretamente o custo total de propriedade ao longo de toda a vida útil do equipamento.
As certificações e conformidades normativas são indicadores objetivos da seriedade técnica e do compromisso com a qualidade de uma empresa de bombas industriais. Certificações de sistema de gestão da qualidade como ISO 9001, certificações de produto para determinadas categorias de aplicação como FDA e 3A para aplicações alimentícias e farmacêuticas, certificações ATEX ou NR-10 para equipamentos utilizados em áreas classificadas como explosivas, e aprovações de órgãos como INMETRO e ANVISA quando aplicáveis ao segmento de atuação são credenciais que atestam que a empresa atende a padrões reconhecidos de qualidade, segurança e conformidade regulatória. A ausência dessas certificações em aplicações onde elas são obrigatórias não é apenas um indício de menor qualidade, mas pode representar risco legal e de segurança para o cliente.
- Engenharia de aplicação é o diferencial técnico mais relevante de um fornecedor
- Suporte pós-venda impacta diretamente o custo total de propriedade
- Certificações atestam conformidade com padrões de qualidade e segurança
- Estoque de peças de reposição garante continuidade operacional a longo prazo
- Documentação técnica completa é indispensável para operação e manutenção
- Referências de clientes em aplicações similares revelam a qualidade real do fornecedor
Portfólio de Bombas Industriais: Conhecendo as Principais Tecnologias
Da Bomba Centrífuga às Soluções de Deslocamento Positivo
Uma empresa de bombas industriais abrangente deve oferecer portfólio diversificado que cubra as principais tecnologias de bombeamento disponíveis, cada uma com características específicas que a tornam a escolha ideal para determinadas condições de aplicação. A divisão mais fundamental entre os tipos de bombas industriais é entre bombas cinéticas e bombas de deslocamento positivo, distinção que determina características fundamentais de comportamento como a relação entre pressão e vazão, a adequação a fluidos de diferentes viscosidades e a capacidade de autoaprimamento.
As bombas centrífugas representam a categoria de maior utilização no mundo industrial por sua simplicidade construtiva, faixa ampla de vazão, custo relativamente baixo e adequação a fluidos de baixa viscosidade. A bomba centrífuga industrial converte energia cinética impartida ao fluido pelo rotor giratório em energia de pressão, e sua curva de desempenho característica mostra a relação inversamente proporcional entre vazão e pressão de saída. Essa característica a torna sensível às variações de resistência do sistema e inadequada para fluidos de alta viscosidade, que exigem rotações muito elevadas para atingir pressões úteis resultando em consumo energético proibitivo. Para água, soluções aquosas de baixa concentração, combustíveis leves e outros fluidos de viscosidade próxima a da água, a bomba centrífuga é geralmente a solução mais econômica e confiável disponível.
A bomba de engrenagem é o equipamento de deslocamento positivo mais amplamente utilizado para fluidos de média a alta viscosidade. Seu princípio de funcionamento por encaixe de engrenagens que criam câmaras de volume controlado resulta em vazão diretamente proporcional à rotação, independentemente da pressão diferencial do sistema dentro dos limites de projeto. Essa característica a torna ideal para óleos industriais, polímeros em estado fundido, asfalto, tintas de alta viscosidade, resinas e outros fluidos viscosos onde a bomba centrífuga seria ineficiente. A simplicidade construtiva, a disponibilidade de peças e a ampla faixa de viscosidade atendida tornam a bomba de engrenagem uma das soluções mais versáteis do portfólio de qualquer empresa de bombas industriais de referência.
A bomba de parafuso é outra tecnologia de deslocamento positivo especialmente adequada para fluidos viscosos e para aplicações que exigem bombeamento suave sem pulsação. Seus rotores helicoidais que se entrepenetram criam câmaras axiais que se deslocam ao longo do eixo transportando o fluido da sucção para a descarga com mínimo cisalhamento e sem turbulência. Essa característica de bombeamento gentil é particularmente valorizada em aplicações com fluidos sensíveis ao cisalhamento como produtos cosméticos, alimentícios de textura delicada, polímeros e fluidos não newtonianos que têm sua viscosidade alterada pelo cisalhamento. A capacidade de aspirar em bombeamento a seco por curtos períodos sem danos imediatos é outra vantagem que a diferencia de outras tecnologias de deslocamento positivo.
Bombas para Aplicações Especiais: Soluções para Fluidos Desafiadores
O universo das aplicações industriais inclui um conjunto significativo de situações onde as bombas convencionais não oferecem a solução mais adequada por razões que envolvem a natureza química do fluido, os requisitos de higiene do processo, a presença de componentes abrasivos ou corrosivos extremos, ou a necessidade de dosagem precisa com alta repetibilidade. Empresas de bombas industriais com expertise técnica diferenciada desenvolvem e oferecem soluções específicas para essas aplicações desafiadoras, e a capacidade de atender essa demanda especializada é um indicador importante da profundidade técnica do fornecedor.
As aplicações com resinas reativas, adesivos de dois componentes e poliuretanos representam um segmento técnico particularmente exigente. A bomba para resina deve ser construída com materiais resistentes aos solventes e agentes reativos presentes nas formulações, com vedações que impeçam a entrada de umidade que causaria polimerização prematura e com geometria interna que minimize zonas mortas onde o produto poderia solidificar durante as paradas. Os sistemas de aquecimento integrado para manter a viscosidade controlada durante o bombeamento e os procedimentos de purga e conservação em paradas são aspectos que o fornecedor especializado deve conhecer profundamente para oferecer soluções que realmente funcionem em campo.
As bombas para isocianato são um caso especial dentro do segmento de resinas reativas que exige atenção técnica adicional pela extrema reatividade desse componente com a umidade atmosférica. A bomba para isocianato deve garantir hermeticidade completa para evitar contato do produto com o ar úmido que causaria formação de cristais de poliurea que obstruem orifícios e atacam vedações, deve ser fabricada em materiais absolutamente compatíveis com o produto, e deve incorporar sistemas de proteção com gás inerte para conservação durante paradas de processo. A expertise do fornecedor nessa aplicação específica, incluindo o conhecimento dos procedimentos corretos de limpeza, conservação e retomada de operação, é tão importante quanto a qualidade construtiva do equipamento em si.
As bombas dosadoras constituem uma categoria especial onde o critério de seleção mais importante não é a vazão ou a pressão, mas a precisão e a repetibilidade da dosagem. A bomba dosadora industrial deve garantir que o volume de produto entregue por ciclo seja consistente ao longo do tempo, independentemente de variações na pressão de saída, temperatura do produto ou desgaste dos componentes. Essa exigência de precisão metrológica requer não apenas equipamento de qualidade mas também sistema de verificação e calibração periódica que o fornecedor deve ser capaz de suportar com instrumentos rastreáveis. As aplicações de dosagem de aditivos em processos químicos, de ingredientes em formulações alimentícias e de reagentes em tratamento de água são exemplos onde a imprecisão da dosagem impacta diretamente a qualidade do produto final.
- Resinas reativas exigem materiais compatíveis e geometria sem zonas mortas
- Isocianato requer hermeticidade total e proteção com gás inerte em paradas
- Bombas dosadoras têm precisão e repetibilidade como critérios primários de seleção
- Fluidos especiais demandam expertise do fornecedor além da qualidade do equipamento
- Procedimentos de operação e manutenção são parte do escopo do fornecedor especializado
Bombas Pneumáticas: Versatilidade e Segurança em Ambientes Classificados
Tecnologias de Diafragma e Pistão para Aplicações Críticas
As bombas pneumáticas representam uma família de equipamentos com características operacionais únicas que as tornam a solução preferencial ou obrigatória em determinadas categorias de aplicação. A ausência de motor elétrico como força motriz elimina completamente o risco de ignição elétrica, tornando as bombas pneumáticas a opção mais segura e frequentemente a única tecnicamente aceitável em ambientes classificados como zonas de risco de explosão por presença de vapores inflamáveis ou partículas combustíveis em suspensão. A capacidade de operação segura em áreas classificadas é uma característica que nenhuma bomba elétrica convencional pode oferecer sem dispositivos de proteção adicionais que elevam significativamente o custo e a complexidade da instalação.
A comparação entre as tecnologias de bomba pneumática de diafragma versus pistão é relevante para quem está especificando equipamento em aplicações pneumáticas. As bombas de diafragma separaram completamente o fluido bombeado do mecanismo de acionamento pneumático, eliminando qualquer possibilidade de contaminação cruzada entre o produto e o ar de operação. Essa característica as torna obrigatórias em aplicações onde a pureza do produto é crítica como indústria farmacêutica, alimentícia e de produção de tintas de alta qualidade. As bombas de pistão pneumático, por sua vez, oferecem pressões de saída mais elevadas e são indicadas para aplicações de alta pressão onde as bombas de diafragma teriam limitações técnicas.
O conjunto de bombas pneumáticas industriais disponíveis no mercado atende desde pequenas aplicações de transferência de fluidos em laboratórios de controle de qualidade até grandes plantas de produção com necessidades de bombeamento contínuo de materiais perigosos. A versatilidade do portfólio pneumático de um fornecedor de referência inclui modelos para fluidos de baixa viscosidade com características próximas à da água, modelos reforçados para fluidos viscosos e abrasivos, modelos sanitários para aplicações que exigem limpeza com protocolos CIP e modelos de alta pressão para aplicações de pintura, transferência de fluidos pressurizados e outras demandas de alta pressão.
A manutenção das bombas pneumáticas é geralmente mais simples e econômica do que a das bombas elétricas equivalentes, pois a ausência de motor elétrico, acoplamento e caixa de transmissão elimina os componentes de desgaste mais custosos de substituir. A troca periódica dos diafragmas, das válvulas de esfera e das vedações de eixo do distribuidor de ar são as intervenções mais frequentes e podem ser realizadas em campo por técnico com treinamento básico. Essa característica de manutenção simples é um argumento adicional a favor das bombas pneumáticas em instalações com manutenção local limitada ou em localizações remotas com acesso difícil a técnicos especializados.
Bombas Sanitárias: Exigências Específicas para Alimentos, Bebidas e Farmacêuticos
O segmento de bombas sanitárias representa uma das categorias mais técnicas e regulamentadas do mercado de bombas industriais, exigindo de fornecedores especializados não apenas domínio construtivo dos equipamentos mas também conhecimento aprofundado das normas sanitárias aplicáveis, dos materiais aprovados para contato com alimentos e medicamentos e dos procedimentos de limpeza e sanitização que os equipamentos devem suportar sem degradação. A conformidade com normas como a 3A Sanitary Standards nos Estados Unidos, as diretrizes da EHEDG na Europa e os regulamentos da ANVISA no Brasil são requisitos inegociáveis em muitas aplicações do setor e que o fornecedor deve ser capaz de demonstrar com documentação completa.
As superfícies em contato com o produto em bombas sanitárias devem ser fabricadas em aço inoxidável AISI 316L com polimento superficial que atenda aos valores de rugosidade Ra especificados para cada aplicação, tipicamente Ra ≤ 0,8 μm para a maioria das aplicações alimentícias e Ra ≤ 0,4 μm para aplicações farmacêuticas mais exigentes. Esse polimento fino é necessário para eliminar as fendas microscópicas onde resíduos de produto poderiam acumular e onde biofilmes microbianos poderiam se desenvolver, comprometendo a segurança alimentar ou a esterilidade do medicamento. O conjunto completo de informações sobre equipamentos para esse segmento está disponível no guia de bombas sanitárias industriais que detalha os critérios técnicos e as aplicações específicas para cada tipo de equipamento sanitário.
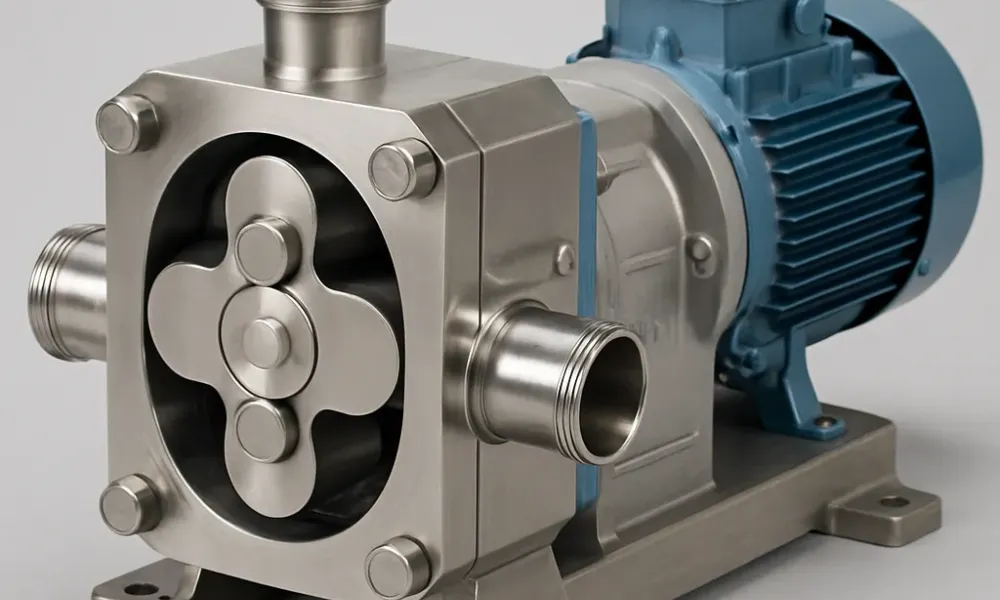
A bomba lobular, também chamada de bomba de lóbulos ou rotary lobe pump, é um dos tipos de bomba mais utilizados em aplicações sanitárias pela combinação de baixo cisalhamento sobre o produto, facilidade de limpeza pela desmontagem simples e rápida, e capacidade de bombear produtos de consistência variável incluindo cremes, pastas, produtos com pedaços sólidos e fluidos arejados. A bomba lobular industrial é encontrada em praticamente todas as plantas de processamento de laticínios, bebidas, sorvetes, molhos, cosméticos e produtos farmacêuticos sólidos e semissólidos. Sua construção com folgas controladas entre os lóbulos e a carcaça permite o bombeamento sem contato entre as partes móveis, reduzindo o cisalhamento ao mínimo e protegendo a integridade de produtos delicados.
A aplicação específica em indústrias de laticínios traz requisitos ainda mais particulares que fazem da bomba sanitária para laticínios um produto com especificações únicas. A limpeza eficaz de leite, queijo, iogurte e outros derivados exige protocolos de CIP com temperaturas que podem atingir 85°C com agentes alcalinos e ácidos que atacam materiais inadequados, ciclos de SIP com vapor a temperaturas superiores para esterilização completa antes de períodos de produção, e inspeção visual regular das superfícies que exige acesso rápido e completo aos componentes internos. O design da bomba sanitária para laticínios incorpora todos esses requisitos na forma de portas de acesso sem ferramentas, conexões higiênicas padronizadas como Tri-Clamp e SMS e materiais elastoméricos aprovados para uso em temperaturas e ambientes químicos de limpeza exigentes.
- Superfícies sanitárias em AISI 316L com rugosidade Ra ≤ 0,8 μm para alimentos
- Certificações 3A, EHEDG e ANVISA são requisitos inegociáveis em muitas aplicações
- Bomba lobular: baixo cisalhamento, fácil limpeza, versátil para produtos variados
- Laticínios exigem resistência a CIP alcalino e ácido e SIP com vapor
- Conexões Tri-Clamp e SMS são padrões sanitários de conexão higienizável
- Desmontagem rápida sem ferramentas é requisito de operacionalidade sanitária
Bombas para Sistemas Hidráulicos e de Óleo Industrial
Os sistemas hidráulicos e de lubrificação industrial representam aplicações com características muito específicas que demandam bombas com tolerâncias construtivas muito mais apertadas do que as bombas de processo convencional. A pressão de operação em sistemas hidráulicos industriais frequentemente supera 200 bar, muito acima dos 10 a 30 bar típicos de aplicações de processo, exigindo componentes fabricados com materiais de alta resistência e acabamento dimensional preciso que garanta eficiência volumétrica elevada mesmo em pressões altas. A contaminação do óleo hidráulico por partículas sólidas é um dos maiores inimigos nesses sistemas, e a bomba deve ter tolerâncias suficientemente estreitas para manter eficiência mesmo com o desgaste gradual que partículas abrasivas causam nas superfícies internas.
A bomba de óleo industrial é um componente crítico tanto nos sistemas de lubrificação de máquinas quanto nos circuitos hidráulicos de atuação de prensas, cilindros, motores e outros dispositivos. A seleção inadequada da bomba de óleo, seja em termos de tipo, dimensionamento, material ou tolerâncias construtivas, resulta em falha precoce do sistema hidráulico ou em lubrificação insuficiente que causa desgaste acelerado e falha prematura dos mancais e engrenagens que dependem da película de óleo para funcionamento seguro. O conhecimento detalhado das características do óleo utilizado, incluindo viscosidade na temperatura de operação, classe de pureza ISO requerida e temperatura máxima de trabalho, é fundamental para a seleção correta.
A integração das bombas com os sistemas de controle e automação é uma tendência crescente que amplia as possibilidades de otimização energética e operacional dos sistemas hidráulicos e de lubrificação. A automação e controle de bombas de engrenagem permite ajustar a vazão às demandas variáveis do processo através de inversores de frequência, implementar monitoramento contínuo de parâmetros operacionais como temperatura e pressão com alertas automáticos quando valores críticos são ultrapassados, e integrar o sistema de bombeamento ao SCADA da planta para visibilidade e controle centralizados. Essas capacidades de automação transformam a bomba de um componente passivo em um elemento ativo do sistema de controle do processo.
As bombas para sistemas hidráulicos industriais incluem diversas tecnologias como bombas de engrenagem externas e internas, bombas de pistão radial e axial, bombas de palhetas e bombas de parafuso, cada uma com características específicas de pressão máxima, eficiência volumétrica, nível de ruído e sensibilidade à contaminação que determinam sua adequação para cada aplicação hidráulica específica. A capacidade de especificar a tecnologia mais adequada para cada aplicação, ao invés de oferecer apenas uma tecnologia padrão independentemente das condições, é um diferencial técnico importante que distingue fornecedores especializados em sistemas hidráulicos dos generalistas.
Bombas WEG: Integração entre Motor e Bomba do Maior Fabricante Nacional
A WEG é o maior fabricante de motores elétricos do Brasil e um dos maiores do mundo, e sua linha de bombas integra a reconhecida qualidade dos motores WEG com conjuntos de bombeamento projetados para funcionar de forma otimizada com esses motores. A bomba WEG industrial representa uma proposta de valor que combina a confiabilidade e a ampla rede de assistência técnica da marca com a conveniência de adquirir o conjunto moto-bomba de um único fornecedor que responde pela garantia e pelo desempenho de todo o sistema integrado. Para gestores que valorizam a simplificação da cadeia de fornecimento e a padronização do parque de equipamentos, a linha WEG oferece vantagens logísticas significativas.
A padronização de equipamentos em uma única marca, especialmente em motores elétricos que são componentes de alto volume de consumo em qualquer planta industrial, gera eficiências significativas em manutenção, treinamento de técnicos, gestão de estoque de peças sobressalentes e relacionamento comercial. Uma planta que opera exclusivamente com motores WEG pode manter um único técnico certificado na marca para toda a manutenção elétrica, um estoque menor de peças de reposição que serve toda a frota por intercambiabilidade e um único ponto de contato comercial para toda a demanda de motores e conjuntos de bombeamento. Esses benefícios operacionais têm valor econômico real que deve ser considerado na análise de custo total de propriedade.
A eficiência energética é outro aspecto relevante na consideração de bombas WEG, pois a integração otimizada entre motor e hidráulico da bomba resulta em pontos de operação mais próximos do pico de eficiência do conjunto, reduzindo o consumo de energia elétrica em comparação com conjuntos montados por terceiros com motor e bomba de fabricantes diferentes não otimizados para operação conjunta. Em operações industriais de grande porte onde bombas operam continuamente 24 horas por dia, a diferença de eficiência de poucos pontos percentuais se traduz em economia de energia de dezenas ou centenas de milhares de reais ao longo de um ano de operação.
- Integração motor-bomba otimizada resulta em maior eficiência energética do conjunto
- Padronização em única marca simplifica manutenção, treinamento e gestão de estoque
- Ampla rede de assistência técnica WEG em todo o Brasil facilita suporte local
- Garantia unificada do conjunto elimina disputas entre fabricantes diferentes
- Redução de consumo energético tem impacto financeiro significativo em operação contínua
Certificações e Conformidade Normativa: O Que Exigir do Fornecedor
Normas, Certificações e Aprovações que Atestam a Qualidade e a Segurança
As certificações e a conformidade normativa são um dos aspectos mais objetivos e verificáveis para avaliar a seriedade técnica de uma empresa de bombas industriais, e sua importância vai muito além de um diferencial comercial. Em muitas aplicações industriais, a ausência das certificações aplicáveis não é apenas um indicador de menor qualidade mas uma não conformidade legal que pode resultar em autuações regulatórias, invalidação de seguros industriais e responsabilização em caso de acidentes. O comprador tecnicamente informado deve conhecer quais certificações são aplicáveis à sua operação específica e exigir comprovação documental de conformidade do fornecedor.
O conjunto de certificações aplicáveis a bombas de engrenagem inclui a certificação ISO 9001 do sistema de gestão da qualidade do fabricante, certificações de produto como API 676 para bombas de engrenagem utilizadas na indústria de petróleo e gás, e certificações de materiais que comprovam a conformidade do aço inoxidável, dos elastômeros e dos demais materiais utilizados na construção com os padrões especificados. Para aplicações em áreas classificadas como explosivas, a certificação ATEX (na Europa) ou os equivalentes normativos brasileiros com base nas normas NBR série 60079 são obrigatórios e devem ser verificados não apenas para o motor elétrico mas para todos os componentes do conjunto que possam ser fonte de ignição.
A certificação do conjunto completo de bombas para aplicações alimentícias e farmacêuticas é um tema de particular complexidade e importância. As normas 3A Sanitary Standards cobrem tanto os critérios de design das superfícies em contato com alimentos quanto os materiais utilizados e os procedimentos de limpeza suportados. A certificação EHEDG (European Hygienic Engineering and Design Group) aplica-se especificamente aos equipamentos utilizados no processamento de alimentos na Europa mas é frequentemente adotada como referência global por sua rigorosidade técnica. Para produtos que serão comercializados nos Estados Unidos, a conformidade com as regulamentações FDA em termos de materiais aprovados para contato alimentar pode ser exigida pelos clientes do fabricante, tornando a documentação de conformidade FDA um diferencial comercial relevante.
A rastreabilidade dos materiais utilizados na construção dos equipamentos é um requisito crescente especialmente em aplicações críticas como farmacêutico, nuclear e petróleo e gás. Certificados de material que comprovam a composição química e as propriedades mecânicas de cada peça fabricada, laudos de inspeção dimensional e de teste hidrostático, relatórios de ensaios não destrutivos em solda e no corpo de pressão quando aplicável, e relatórios de teste de desempenho em bancada com as condições do projeto são documentos que uma empresa de bombas industriais de alto nível disponibiliza como parte do pacote de documentação de entrega, sem necessidade de negociação adicional para cada pedido.
Seleção de Bombas Industriais: O Processo de Especificação Técnica
O processo de especificação técnica de uma bomba industrial é uma atividade de engenharia que requer metodologia estruturada para garantir que o equipamento selecionado atenda plenamente aos requisitos do processo sem ser superdimensionado, o que resultaria em operação fora do ponto ótimo de eficiência, ou subdimensionado, o que comprometeria a capacidade produtiva e sobrecarregaria o equipamento. Uma empresa de bombas industriais de referência oferece suporte completo nesse processo de especificação, colocando seu corpo técnico à disposição do cliente para a elaboração do datasheet de bomba e para a análise crítica dos parâmetros do processo.
Os parâmetros fundamentais do processo que precisam ser claramente definidos antes de qualquer seleção de bomba incluem a identidade e as características físicas e químicas do fluido incluindo composição, viscosidade dinâmica a diferentes temperaturas, massa específica, pressão de vapor, pH, concentração de sólidos em suspensão e granulometria desses sólidos. A vazão de projeto com suas variações mínima e máxima, a pressão de sucção disponível com análise do NPSH disponível, a pressão de descarga requerida e as perdas de carga do sistema de tubulações são os dados hidráulicos que determinam o ponto de operação e o tipo de bomba mais adequado. A temperatura de operação e as variações de temperatura ao longo do processo, a frequência de limpeza e os agentes químicos utilizados na limpeza, e os requisitos de classificação elétrica do ambiente de instalação completam o conjunto de dados necessários para uma especificação completa e adequada.
O cálculo do NPSH disponível é particularmente crítico na especificação de bombas centrífugas e merece atenção especial do engenheiro de aplicação. O NPSH (Net Positive Suction Head) é a pressão disponível na sucção da bomba expressa em metros de coluna do fluido que deve superar o NPSH requerido pela bomba para evitar a cavitação, fenômeno que causa danos severos ao rotor e à carcaça da bomba. Instalações com sucção elevada, com fluido próximo à temperatura de ebulição ou com linhas de sucção longas e com muitas perdas de carga são as mais suscetíveis a problemas de cavitação, e a engenharia correta dessas instalações com margem de segurança adequada entre o NPSH disponível e o NPSH requerido é responsabilidade que uma empresa fornecedora tecnicamente competente deve assumir como parte do escopo de sua proposta.
- Fluido: viscosidade, densidade, pH, temperatura, pressão de vapor e sólidos
- Hidráulica: vazão mínima/máxima, pressão de sucção e descarga, perdas de carga
- NPSH disponível deve superar NPSH requerido com margem adequada
- Classificação elétrica do ambiente determina requisitos do motor e dos instrumentos
- Frequência e agentes de limpeza definem materiais e design de vedações
- Superdimensionamento ou subdimensionamento causam problemas operacionais distintos
Portfólio Completo de Bombas Industriais: Da Diafragma à Centrífuga
Como um Fornecedor Completo Atende Toda a Planta com Um Único Parceiro
A capacidade de oferecer um portfólio verdadeiramente completo de tecnologias de bombeamento é um diferencial que simplifica significativamente a gestão de fornecedores de uma planta industrial complexa. Em vez de gerenciar múltiplos fornecedores para diferentes tipos de bomba, cada um com seus próprios prazos, condições comerciais, sistemas de qualidade e interfaces técnicas, uma empresa que oferece portfólio abrangente permite que o gestor industrial centralize toda a demanda de bombeamento em um único parceiro de confiança, simplificando processos de compra, padronizando contratos de suporte e construindo um relacionamento técnico-comercial mais profundo e produtivo.
Um portfólio realmente completo de bombas industriais deve cobrir desde as bombas centrífugas para fluidos de baixa viscosidade em grande volume até as bombas de deslocamento positivo para fluidos viscosos e de composição complexa, passando pelas bombas sanitárias para alimentícios e farmacêuticos, pelas bombas pneumáticas para ambientes classificados e pelas bombas dosadoras para aplicações de precisão metrológica. Cada uma dessas categorias deve estar disponível em diferentes materiais de construção, diferentes tamanhos e capacidades, e com diferentes opções de vedação e motorização para atender à diversidade de condições de processo que uma planta industrial tipicamente apresenta.
A profundidade técnica dentro de cada categoria do portfólio é tão importante quanto a amplitude de categorias oferecidas. Uma empresa que oferece apenas modelos básicos de cada tipo de bomba sem capacidade de oferecer variantes especiais como bombas de material especial para fluidos altamente corrosivos, bombas com caixa de engrenagens para baixas rotações, bombas com aquecimento por jaqueta para fluidos que solidificam à temperatura ambiente, ou bombas com contato mínimo de fluido para produtos de alto valor não atenderá adequadamente a muitas aplicações industriais que existem nos setores mais exigentes. A bomba de diafragma industrial em suas múltiplas configurações, por exemplo, vai muito além do modelo básico de diafragma único, incluindo versões de duplo diafragma, de diafragma metálico para alta pressão e temperatura, e de diafragma com membrana de PTFE para fluidos altamente corrosivos, cada uma atendendo a um perfil específico de aplicação que a versão básica não poderia cobrir adequadamente.
O relacionamento de parceria técnica de longo prazo com um fornecedor de portfólio completo resulta em benefícios crescentes ao longo do tempo. O fornecedor acumula conhecimento específico sobre os processos do cliente, sobre os desafios recorrentes de determinadas aplicações na planta e sobre as preferências e padrões de projeto adotados, permitindo oferecer recomendações cada vez mais precisas e soluções cada vez mais bem ajustadas às necessidades específicas. Esse aprofundamento do relacionamento técnico resulta em soluções de melhor qualidade, prazos de atendimento mais curtos e custos totais menores do que seria possível com fornecedores diferentes para cada tipo de aplicação.
Como Avaliar Propostas Técnicas de Empresas de Bombas Industriais
A avaliação de propostas técnicas de bombas industriais é uma atividade que requer metodologia estruturada para garantir comparação justa entre fornecedores e identificação da melhor relação entre custo e valor técnico. A comparação exclusiva de preços, sem análise técnica aprofundada das especificações propostas por cada fornecedor, é uma abordagem que frequentemente resulta na seleção do equipamento de menor valor real ao invés do menor preço, com consequências negativas para a confiabilidade e os custos operacionais ao longo da vida do equipamento.
A análise técnica da proposta deve verificar se as especificações do equipamento proposto atendem integralmente aos requisitos do processo definidos no datasheet de projeto, incluindo a confirmação de que o ponto de operação especificado está dentro da faixa de trabalho eficiente da bomba e não próximo dos limites de operação que resultariam em eficiência reduzida e desgaste acelerado. A curva de desempenho completa da bomba proposta, mostrando a relação entre vazão, pressão, eficiência e potência consumida ao longo de toda a faixa de operação, deve ser parte integrante da proposta técnica de qualquer fornecedor sério e permite verificar graficamente que as condições de projeto estão no ponto de operação correto.
O custo total de propriedade (TCO – Total Cost of Ownership) é o indicador mais completo para comparação entre propostas e deve incluir além do preço de aquisição os custos estimados de consumo de energia ao longo da vida útil projetada (geralmente o componente mais significativo), os custos de manutenção preventiva e as peças de reposição necessárias, os custos de instalação incluindo fundação civil e conexões de tubulação, o custo de indisponibilidade estimado com base na confiabilidade projetada e os custos de descarte ao final da vida útil. Uma bomba com preço de aquisição 20% menor mas eficiência energética inferior pode ter TCO 50% maior ao longo de 15 anos de operação contínua, tornando a escolha pelo preço mais baixo uma decisão financeiramente desfavorável.
- Nunca comparar apenas preços sem análise técnica completa das especificações
- Curva de desempenho completa deve ser exigida como parte de toda proposta
- Verificar que o ponto de operação está dentro da faixa eficiente da bomba proposta
- TCO inclui energia, manutenção, indisponibilidade e descarte além do preço
- Bomba mais barata frequentemente tem TCO maior pela menor eficiência energética
- Exigir referências de instalações similares para validação técnica do equipamento
Comparativo Detalhado: Tipos de Bombas Industriais por Aplicação
Matriz de Seleção para Auxiliar na Especificação do Equipamento Correto
A seleção do tipo correto de bomba para cada aplicação específica é a decisão mais importante no processo de especificação de equipamentos de bombeamento, e erros nessa etapa resultam em problemas que frequentemente não podem ser corrigidos sem a substituição completa do equipamento. A matriz de seleção a seguir apresenta as principais características das tecnologias de bombeamento mais utilizadas em aplicações industriais, permitindo uma comparação rápida e estruturada que auxilia na triagem inicial do tipo mais adequado para cada situação antes do detalhamento técnico mais aprofundado.
A leitura dessa matriz deve ser feita considerando que cada critério tem peso diferente conforme a aplicação específica. Para bombeamento de produtos farmacêuticos, a higiene e a facilidade de limpeza são critérios absolutamente prioritários sobre todos os outros. Para bombeamento de óleos lubrificantes em sistemas hidráulicos, a eficiência volumétrica e a resistência a pressões elevadas são os critérios dominantes. Para transferência de lamas abrasivas em mineração, a resistência ao desgaste é o parâmetro de maior importância. Compreender quais critérios são prioritários para a aplicação específica antes de usar a matriz permite uma seleção muito mais assertiva e reduz o risco de escolhas inadequadas baseadas em critérios secundários.
Blocos Objetivos: Resumo dos Principais Tópicos sobre Empresa de Bombas Industriais
FAQ – Perguntas Frequentes sobre Empresa de Bombas Industriais
1. Como escolher o tipo correto de bomba industrial para minha aplicação?
A seleção começa pelo levantamento completo das características do fluido a ser bombeado (viscosidade, temperatura, corrosividade, presença de sólidos) e dos parâmetros hidráulicos do processo (vazão desejada, pressão diferencial necessária, NPSH disponível). Com esses dados, é possível determinar se uma bomba cinética como a centrífuga ou uma bomba de deslocamento positivo é mais adequada, e dentro de cada categoria qual tecnologia específica atende melhor aos requisitos. Uma empresa de bombas industriais competente oferece esse serviço de engenharia de seleção como parte do processo comercial, sem custo adicional.
2. Qual a diferença entre bomba centrífuga e bomba de deslocamento positivo?
A bomba centrífuga transfere energia ao fluido por efeito cinético através de um rotor giratório, resultando em curva de desempenho onde a vazão varia inversamente com a pressão. É mais eficiente para fluidos de baixa viscosidade e grandes vazões. A bomba de deslocamento positivo cria câmaras de volume controlado que capturam e transferem o fluido, resultando em vazão proporcional à rotação independentemente da pressão, e é mais adequada para fluidos viscosos, para aplicações que exigem vazão constante independente da pressão do sistema e para situações que requerem autoaprimamento.
3. Quando devo especificar bomba pneumática ao invés de elétrica?
Bombas pneumáticas são obrigatórias ou fortemente recomendadas em áreas classificadas como explosivas pela ausência de risco de ignição elétrica, em locais sem disponibilidade de energia elétrica mas com ar comprimido disponível, para fluidos altamente corrosivos onde a separação total entre produto e mecanismo é crítica, e quando a simplicidade de manutenção em campo remoto é um requisito prioritário. Em aplicações normais com energia elétrica disponível e sem risco de explosão, bombas elétricas geralmente oferecem melhor eficiência energética e controle de processo.
4. O que é NPSH e por que é importante na especificação de bombas?
NPSH (Net Positive Suction Head) é a pressão disponível na entrada da bomba expressa em metros de coluna do fluido. Cada bomba tem um NPSH requerido mínimo abaixo do qual ocorre cavitação, fenômeno que danifica o rotor e a carcaça pela implosão de bolhas de vapor. O NPSH disponível na instalação deve superar o NPSH requerido pela bomba com margem de segurança de pelo menos 0,5 a 1 metro. Instalações com sucção elevada, fluido quente ou linhas de sucção longas com muitas perdas de carga são as mais críticas em termos de NPSH e exigem análise cuidadosa para evitar cavitação.
5. Quais certificações devo exigir de uma empresa de bombas para aplicações alimentícias?
Para aplicações alimentícias, as principais certificações a exigir são a 3A Sanitary Standards para o design e materiais do equipamento, a certificação EHEDG para validação da higienizabilidade, e a conformidade com os materiais aprovados pela FDA quando o produto for exportado para os Estados Unidos. No Brasil, verificar conformidade com as normas ANVISA aplicáveis ao segmento específico. Além das certificações do equipamento, exigir certificados de material do aço inoxidável 316L e dos elastômeros utilizados nas vedações, confirmando que são aprovados para contato alimentar.
6. Como calcular o custo total de propriedade de uma bomba industrial?
O TCO inclui: preço de aquisição, custo de instalação (fundação, tubulação, elétrica), custo de energia elétrica consumida ao longo da vida útil calculado como Potência kW × Horas de Operação Anual × Custo do kWh × Anos de Vida Útil, custo de manutenção preventiva anual, custo de peças de reposição ao longo da vida útil, custo estimado de indisponibilidade baseado na taxa de falhas e no custo de parada de produção, e custo de descarte. O custo de energia é frequentemente o componente de maior valor, superando várias vezes o preço de aquisição em bombas que operam em regime contínuo.
7. Com que frequência devo realizar manutenção em bombas industriais?
A frequência varia conforme o tipo de bomba, as condições do fluido e a criticidade do equipamento para o processo. De forma geral: inspeções diárias por operadores verificando temperatura, ruído e vibração; lubrificação e verificações mais detalhadas trimestralmente; revisão completa com desmontagem e substituição de componentes de desgaste anualmente ou conforme o número de horas de operação estabelecido pelo fabricante. Bombas em fluidos abrasivos ou corrosivos podem requerer manutenção mais frequente. O programa preditivo baseado em análise de vibração, termografia e análise de óleo reduz custos de manutenção desnecessária.
8. Quais são os sinais de que uma bomba precisa de manutenção imediata?
Os principais sinais de alerta incluem: aumento perceptível do nível de ruído ou vibração comparado ao padrão normal, especialmente ruídos metálicos ou de cascalho que indicam cavitação ou rolamentos danificados; elevação anormal de temperatura em mancais detectável por termômetro infravermelho; redução da vazão ou pressão entregues pelo equipamento sem mudança nas condições do processo; aumento do consumo de corrente elétrica do motor; vazamento visível por selos mecânicos ou gaxetas; e qualquer odor anormal que possa indicar superaquecimento ou contato do fluido com partes não destinadas ao contato.
9. É possível automatizar o controle de bombas industriais para reduzir consumo de energia?
Sim, e com retorno financeiro geralmente muito rápido. A instalação de inversor de frequência no motor da bomba permite ajustar a rotação às necessidades reais do processo em cada momento, eliminando o desperdício energético de operar em rotação fixa com válvulas de estrangulamento parcialmente fechadas para controlar a vazão. Em bombas que operam com carga variável ao longo do dia, a economia de energia com inversor pode atingir 30% a 50% do consumo anterior. O payback típico do investimento em inversores para bombas é de 6 a 24 meses dependendo das horas de operação e da variabilidade da demanda.
10. Como verificar se um fornecedor de bombas industriais é tecnicamente confiável?
Os indicadores mais confiáveis incluem: certificações de qualidade verificáveis como ISO 9001; referências de clientes em aplicações similares que podem ser consultadas; capacidade de apresentar curvas de desempenho completas e datasheets técnicos detalhados para os equipamentos propostos; existência de corpo técnico capaz de realizar engenharia de seleção e não apenas vender por catálogo; estoque local de peças de reposição para os modelos comercializados; rede de assistência técnica com técnicos treinados nos equipamentos; e histórico estabelecido de fornecimento ao seu segmento industrial com casos de sucesso documentados.
A escolha de uma empresa de bombas industriais como parceiro estratégico é uma decisão que define a qualidade, a confiabilidade e a eficiência do bombeamento em toda a planta por muitos anos. Empresas que investem no processo de seleção do fornecedor correto, avaliando com rigor os critérios técnicos, as certificações, o portfólio e a estrutura de suporte, colhem benefícios que se traduzem em maior disponibilidade dos equipamentos, menor custo de manutenção, menor consumo de energia e maior competitividade operacional. O parceiro certo não vende apenas bombas, mas oferece soluções completas de engenharia de bombeamento que resolvem os desafios de processo de cada cliente com a profundidade técnica e o comprometimento de longo prazo que esse relacionamento estratégico exige.