Bomba Centrífuga Sanitária para Alimentos

Guia Completo de Seleção, Aplicação e Manutenção
A bomba centrífuga sanitária para alimentos é um dos equipamentos mais críticos dentro da cadeia produtiva da indústria alimentícia, sendo responsável pelo transporte seguro, higiênico e eficiente de líquidos, pastas, emulsões e outros produtos ao longo das diferentes etapas do processo de fabricação. Diferente das bombas industriais convencionais, as bombas sanitárias são projetadas com requisitos muito específicos de higiene, acabamento superficial e compatibilidade de materiais, que garantem que nenhum contaminante seja introduzido no produto durante o processo de bombeamento. Sua aplicação abrange desde simples transferências de água tratada e sucos até o manuseio de produtos mais sensíveis como leite, creme, iogurte, cerveja, vinhos, molhos e outros alimentos processados que exigem cuidados especiais com a integridade e a qualidade do produto final.
A escolha inadequada de uma bomba para aplicações na indústria de alimentos pode ter consequências graves que vão muito além de um simples problema operacional. A utilização de materiais não aprovados para contato com alimentos, a presença de cavidades ou frestas onde resíduos de produto podem se acumular e favorecer o crescimento de microrganismos, ou o uso de vedações e juntas fabricadas com materiais que liberam substâncias químicas prejudiciais à saúde são problemas que podem comprometer a segurança do alimento, gerar recalls de produtos, resultar em multas e sanções regulatórias e, no pior cenário, causar danos à saúde dos consumidores finais. Por isso, a seleção correta de uma bomba centrífuga sanitária deve ser baseada em critérios técnicos rigorosos e no atendimento às normas regulatórias aplicáveis ao setor.
Este guia completo foi desenvolvido para ajudar engenheiros, técnicos, responsáveis pela manutenção e gestores de plantas industriais do setor alimentício a entender em profundidade o funcionamento das bombas centrífugas sanitárias, seus tipos, materiais de construção, normas aplicáveis, critérios de seleção, aplicações mais comuns, procedimentos de manutenção e muito mais. Ao longo deste conteúdo, você encontrará informações técnicas detalhadas, comparativos entre diferentes tipos de bombas sanitárias e dicas práticas para garantir que a bomba escolhida atenda plenamente às exigências do seu processo produtivo e das normas regulatórias do setor de alimentos e bebidas.
O mercado de bombas sanitárias para a indústria alimentícia evoluiu significativamente nas últimas décadas, impulsionado pelo aumento das exigências regulatórias em todo o mundo, pela globalização das cadeias de fornecimento de alimentos e pela crescente demanda dos consumidores por produtos com maior rastreabilidade e garantia de qualidade. Fabricantes de equipamentos como Alfa Laval, GEA, SPX Flow e outras empresas especializadas investem constantemente em novos designs e materiais que oferecem maior eficiência, mais fácil limpeza e menor custo de manutenção. Conhecer as melhores opções disponíveis no mercado e os critérios para avaliá-las é fundamental para tomar decisões de compra que tragam retorno real ao processo produtivo.
O Que é uma Bomba Centrífuga Sanitária e Como Ela Funciona
A bomba centrífuga sanitária opera pelo mesmo princípio físico de qualquer bomba centrífuga convencional: um impelidor rotativo converte energia mecânica em energia cinética e de pressão no fluido, promovendo seu deslocamento da entrada para a saída da bomba. O que diferencia fundamentalmente a versão sanitária da convencional é o conjunto de requisitos construtivos específicos aplicados ao design, aos materiais de fabricação, ao acabamento superficial interno, ao sistema de vedação e à facilidade de desmontagem para limpeza e inspeção. Enquanto uma bomba industrial padrão pode ser fabricada com ferro fundido, bronze ou outros materiais que seriam inadequados para contato com alimentos, a bomba sanitária é construída integralmente com aço inoxidável grau alimentício e outros materiais aprovados pelos organismos regulatórios competentes.
O princípio de funcionamento da bomba centrífuga sanitária começa com a entrada do fluido pelo olho do impelidor, localizado no centro da carcaça da bomba, por onde o produto é aspirado. O impelidor, ao girar em alta velocidade impulsionado pelo motor elétrico acoplado, lança o fluido radialmente para fora por força centrífuga, aumentando sua velocidade e consequentemente sua pressão. O fluido acelerado é então coletado pela carcaça em espiral denominada voluta, que converte progressivamente a energia cinética em pressão estática, direcionando o produto com pressão adequada para a saída da bomba e para o próximo ponto do processo. Esse processo é contínuo durante a operação da bomba e garante um fluxo suave e constante, ideal para produtos alimentícios que não devem ser submetidos a forças de cisalhamento excessivas durante o transporte.
Uma característica construtiva fundamental das bombas centrífugas sanitárias é o acabamento interno da carcaça e do impelidor, que deve apresentar uma rugosidade superficial máxima de Ra 0,8 µm (micrometros) ou menos, dependendo da norma aplicável e do produto processado. Essa superfície extremamente lisa impede que partículas de produto ou microrganismos se adiram às paredes internas da bomba e formem biofilmes que contaminariam o produto e seriam de difícil remoção mesmo durante os ciclos de limpeza. Além disso, o design interno da bomba deve ser completamente livre de mortos hidráulicos, cantos vivos, ranhuras ou qualquer outra geometria que impeça o fluxo completo dos agentes de limpeza durante os processos de CIP (Cleaning In Place) e SIP (Sterilization In Place), que são os métodos padrão de higienização adotados na indústria alimentícia moderna.
Normas e Certificações para Bombas Sanitárias na Indústria de Alimentos
O atendimento às normas e certificações aplicáveis é um requisito absolutamente não negociável para qualquer equipamento utilizado em contato direto ou indireto com alimentos em uma planta industrial. As bombas centrífugas sanitárias devem atender a um conjunto específico de normas nacionais e internacionais que regulamentam os materiais permitidos para contato com alimentos, os requisitos de design higiênico, os acabamentos superficiais mínimos exigidos e os procedimentos de teste e validação que devem ser realizados antes da aprovação do equipamento para uso em aplicações alimentícias. O não atendimento a essas normas pode resultar na interdição da linha de produção por órgãos regulatórios, na perda de certificações de qualidade da empresa e em sérias consequências legais e comerciais.
As principais normas e certificações relevantes para bombas sanitárias utilizadas na indústria de alimentos incluem a 3-A Sanitary Standards, que é a referência americana mais importante para equipamentos de laticínios e alimentos processados, estabelecendo requisitos detalhados de design, materiais e acabamento superficial. A norma europeia EHEDG (European Hygienic Engineering and Design Group) é igualmente importante para equipamentos que serão exportados ou utilizados em plantas certificadas por padrões europeus de segurança alimentar. No Brasil, a ANVISA (Agência Nacional de Vigilância Sanitária) regulamenta os materiais que podem entrar em contato com alimentos através de suas resoluções específicas, e as plantas produtoras de alimentos que exportam devem adicionalmente atender às exigências do FDA (Food and Drug Administration) dos Estados Unidos quando o destino for o mercado norte-americano.
Além das normas específicas para equipamentos de contato com alimentos, as bombas sanitárias utilizadas em plantas que operam sob os princípios do HACCP (Análise de Perigos e Pontos Críticos de Controle) ou que são certificadas por sistemas de gestão da qualidade como o FSSC 22000 ou o BRC Food Safety precisam atender a requisitos adicionais de rastreabilidade, documentação técnica e procedimentos de qualificação de fornecedores. Para indústrias que buscam referências completas sobre os tipos de equipamentos de bombeamento disponíveis para aplicações sanitárias e seus requisitos de certificação, um guia completo sobre bombas sanitárias industriais oferece uma visão abrangente e técnica de todas as opções disponíveis no mercado brasileiro e internacional.
- O aço inoxidável AISI 316L é o material mais utilizado em bombas sanitárias para alimentos
- Acabamento interno Ra máximo de 0,8 µm é exigido pela norma 3-A para superfícies em contato com produto
- Vedações e juntas devem ser fabricadas com materiais aprovados como EPDM, silicone ou PTFE grau alimentício
- A drenabilidade completa da bomba é exigida para evitar acúmulo de produto após o processo
- Conexões devem seguir padrões sanitários como Tri-Clamp, DIN 11851 ou SMS
- Certificações devem ser verificadas com o fabricante antes da especificação do equipamento
- Plantas exportadoras devem verificar as exigências específicas do país de destino
Materiais de Construção das Bombas Centrífugas Sanitárias
A seleção dos materiais de construção de uma bomba centrífuga sanitária é um dos aspectos mais críticos de todo o processo de especificação do equipamento. Cada material utilizado em componentes que entram em contato direto ou indireto com o produto alimentício deve ser comprovadamente seguro, inerte quimicamente em relação ao produto processado, resistente aos agentes de limpeza e sanitização utilizados nos ciclos de CIP e SIP, e compatível com as condições de temperatura e pressão do processo. Um erro na seleção de materiais pode resultar em contaminação química do produto, corrosão acelerada dos componentes da bomba, falhas prematuras nos sistemas de vedação e não conformidade com as normas regulatórias aplicáveis ao setor.
O aço inoxidável austenítico grau AISI 316L é o material predominante na construção de bombas centrífugas sanitárias para aplicações alimentícias, sendo utilizado na fabricação da carcaça, do impelidor, da tampa traseira e de todas as demais peças em contato com o produto. O AISI 316L se diferencia do AISI 304, outro aço inoxidável muito utilizado na indústria, pela adição de molibdênio em sua composição, que confere resistência superior à corrosão por cloretos presentes em muitos produtos alimentícios e nos agentes de limpeza utilizados nos processos de higienização. O baixo teor de carbono do 316L (indicado pelo sufixo L de Low Carbon) também reduz a sensibilidade à corrosão intergranular após soldagem, o que é particularmente importante em componentes fabricados por processo de fundição ou soldagem.
As vedações mecânicas e juntas são outro componente crítico onde a seleção do material correto é determinante para a segurança do processo. Os elastômeros mais utilizados em aplicações sanitárias para alimentos incluem o EPDM (etileno propileno dieno monômero), que oferece excelente resistência a ácidos, álcalis e vapor d’água e é aprovado para contato com alimentos; o silicone, que tem ampla faixa de temperatura de trabalho e é amplamente utilizado em aplicações de laticínios e bebidas; e o PTFE (politetrafluoretileno), conhecido comercialmente como Teflon, que oferece a maior resistência química de todos os elastômeros e é indicado para produtos com alta agressividade química. A escolha entre esses materiais deve ser baseada no tipo de produto processado, na temperatura de operação e nos agentes de limpeza e sanitização utilizados no processo de higienização da bomba. Para entender melhor como os materiais e componentes influenciam o desempenho e a durabilidade de bombas industriais, a análise dos materiais e componentes utilizados em bombas industriais oferece uma perspectiva técnica valiosa sobre a importância da correta seleção de materiais em aplicações exigentes.
✓ Vedações: EPDM, silicone ou PTFE conforme o produto e processo
✓ Conexões: padrão Tri-Clamp, DIN 11851 ou SMS para fácil desmontagem
✓ Acabamento interno: Ra máximo de 0,8 µm polido eletroquimicamente
✓ Parafusos e fixadores: aço inoxidável A4 ou equivalente aprovado
✓ Tintas e revestimentos externos devem ser resistentes à umidade e agentes de limpeza
Principais Aplicações da Bomba Centrífuga Sanitária na Indústria de Alimentos
A bomba centrífuga sanitária é empregada em uma vasta gama de aplicações dentro da indústria de alimentos e bebidas, abrangendo praticamente todos os segmentos do setor que envolvem o transporte de fluidos ao longo do processo produtivo. Na indústria de laticínios, que é historicamente uma das maiores usuárias de equipamentos sanitários no mundo, as bombas centrífugas sanitárias são utilizadas para o transporte de leite cru desde o recebimento até o pasteurizador, para a circulação de leite pasteurizado nas linhas de envase, para o transporte de creme, soro de queijo, iogurte líquido e outros subprodutos entre as diferentes etapas do processo de fabricação. A compatibilidade da bomba com os ciclos de CIP é especialmente crítica nesse segmento, onde os processos de higienização são realizados com alta frequência e com agentes de limpeza alcalinos e ácidos em temperaturas elevadas.
Na indústria de bebidas, as bombas centrífugas sanitárias são amplamente utilizadas em cervejarias para o transporte de mosto, cerveja verde e cerveja acabada entre os diferentes tanques do processo de fermentação e maturação. Em vinícolas, elas são utilizadas para o transporte delicado do mosto de uva, do vinho em diferentes estágios de produção e do vinho acabado antes do envasilhamento. Em engarrafadoras de sucos, refrigerantes e águas saborizadas, as bombas sanitárias são essenciais para garantir que o produto seja transportado sem contaminação e sem alteração das suas características organolépticas de sabor, aroma e aparência. Para aplicações específicas na indústria de laticínios onde as exigências higiênicas são especialmente rigorosas, uma bomba sanitária especializada para laticínios com design otimizado para esse segmento pode oferecer vantagens técnicas significativas em termos de higienizabilidade e eficiência operacional.
Além das aplicações em bebidas e laticínios, as bombas centrífugas sanitárias encontram ampla utilização na indústria de alimentos processados, que inclui fábricas de molhos, ketchup, maionese, sopas, caldos, conservas, doces e geleias. Nesse segmento, os fluidos processados frequentemente apresentam maior viscosidade do que a água ou o leite, o que exige atenção especial na seleção da bomba para garantir que o equipamento seja capaz de movimentar o produto com eficiência sem criar zonas de estagnação ou aplicar esforços mecânicos excessivos que alterem a textura do produto. Indústrias de chocolate, confeitaria e panificação industrial também utilizam bombas sanitárias para o transporte de massas líquidas, coberturas, recheios e outros produtos com características reológicas complexas que exigem equipamentos especialmente selecionados.
Bomba Centrífuga Sanitária vs Outros Tipos de Bombas Sanitárias
Embora a bomba centrífuga seja o tipo mais amplamente utilizado na indústria de alimentos para transporte de líquidos de baixa a média viscosidade, ela não é a única tecnologia de bombeamento disponível para aplicações sanitárias, e em muitos casos outros tipos de bombas podem ser mais adequados dependendo das características do produto e do processo. Compreender as diferenças entre os principais tipos de bombas sanitárias disponíveis no mercado é essencial para fazer a seleção correta e garantir que o equipamento escolhido ofereça o desempenho esperado durante toda a sua vida útil operacional.
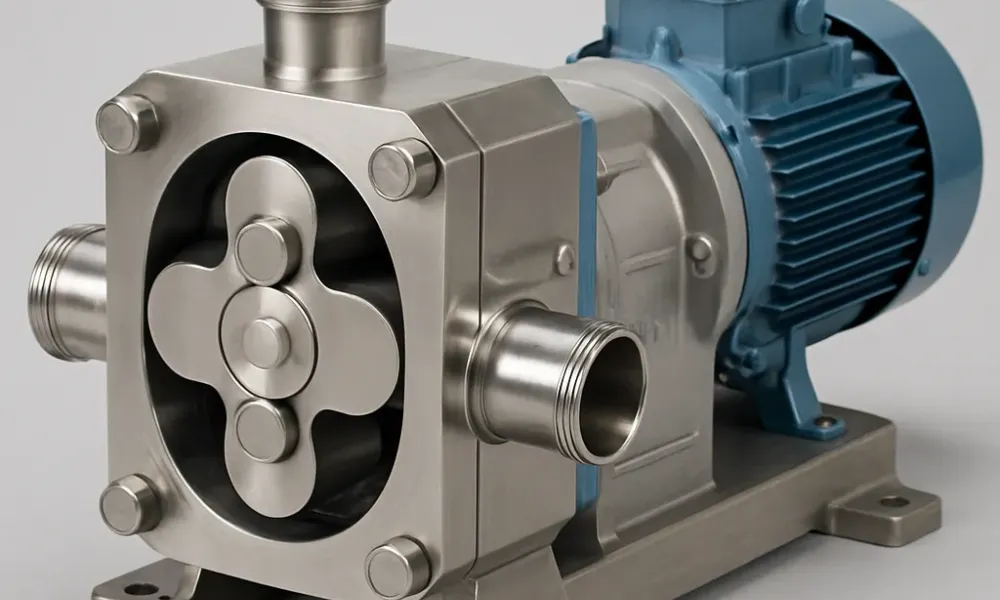
A bomba de lóbulos, também conhecida como bomba lobular ou de rotores, é um dos tipos mais versáteis de bombas sanitárias disponíveis, sendo especialmente indicada para produtos de média a alta viscosidade que não podem ser bombeados eficientemente por uma bomba centrífuga convencional. Enquanto a bomba centrífuga depende da força centrífuga gerada pelo impelidor para movimentar o fluido, a bomba de lóbulos utiliza dois rotores em forma de lóbulos que giram em sentidos opostos e criam câmaras de volume controlado para transportar o fluido de forma positiva e volumétrica. Essa característica torna a bomba lobular ideal para produtos como iogurte com pedaços de fruta, creme espesso, ricota, pasta de tomate e outros produtos que seriam danificados pelas forças de cisalhamento elevadas de uma bomba centrífuga em alta rotação. Para conhecer mais sobre esse tipo de equipamento e suas vantagens em aplicações alimentícias, a bomba lobular é uma alternativa técnica que merece avaliação cuidadosa sempre que o produto a ser bombeado apresentar sensibilidade ao cisalhamento ou viscosidade superior a 500 cP.
A bomba de diafragma pneumática é outra alternativa relevante para certas aplicações na indústria de alimentos, especialmente em situações onde não há disponibilidade de energia elétrica no ponto de aplicação, onde o produto é altamente abrasivo ou corrosivo, ou onde é necessária uma capacidade de sucção a seco que as bombas centrífugas não conseguem oferecer. As bombas de diafragma operam por princípio volumétrico alternativo, utilizando um diafragma flexível acionado por ar comprimido para deslocar o produto em ciclos alternados de sucção e descarga. Elas são inerentemente auto-escorantes, suportam operação a seco por curtos períodos sem danos e podem ser construídas em materiais totalmente compatíveis com aplicações alimentícias. Para comparar as características técnicas entre diferentes tecnologias de bombeamento pneumático, o estudo comparativo entre bomba pneumática de diafragma vs pistão oferece uma análise detalhada das vantagens e limitações de cada abordagem em diferentes contextos de aplicação.
Comparativo Detalhado: Tipos de Bombas Sanitárias para Alimentos
Para facilitar a seleção do tipo de bomba mais adequado para cada aplicação específica na indústria de alimentos, apresentamos a seguir um comparativo técnico detalhado entre os principais tipos de bombas sanitárias disponíveis no mercado. Cada tipo tem características distintas de desempenho, faixa de viscosidade, sensibilidade ao cisalhamento, capacidade de manuseio de partículas sólidas e adequação aos processos de CIP e SIP, que devem ser cuidadosamente avaliadas em relação às necessidades específicas de cada processo produtivo.
Com base nesse comparativo, é possível concluir que a bomba centrífuga sanitária é a escolha ideal para aplicações que envolvem fluidos de baixa a média viscosidade, como água tratada, leite, sucos, bebidas e caldo de cana, onde a eficiência energética, o baixo custo inicial e a total compatibilidade com sistemas CIP são prioridades. Para produtos de maior viscosidade ou que não podem ser submetidos a forças de cisalhamento elevadas, a bomba lobular ou a bomba peristáltica podem ser alternativas mais adequadas. A bomba peristáltica industrial em versão sanitária, por exemplo, é amplamente utilizada para dosagem precisa de ingredientes sensíveis como culturas lácteas, enzimas e flavorizantes que precisam ser adicionados ao processo em volumes exatos e sem contato com qualquer parte metálica da bomba.
Como Selecionar a Bomba Centrífuga Sanitária Correta
A seleção correta de uma bomba centrífuga sanitária para uma aplicação específica na indústria de alimentos envolve a análise sistemática de um conjunto de variáveis técnicas do processo que devem ser levantadas com precisão antes de qualquer decisão de compra. O primeiro conjunto de dados necessários refere-se às características do fluido a ser bombeado: densidade, viscosidade dinâmica em diferentes temperaturas de operação, temperatura máxima e mínima do produto durante o processo, presença de sólidos em suspensão e seu tamanho máximo, pH do produto, tendência à formação de espuma, sensibilidade ao cisalhamento mecânico e pressão de vapor do fluido na temperatura máxima de operação. Esses dados são fundamentais para garantir que a bomba selecionada opere sem cavitação, sem degradação do produto e sem risco de contaminação.
O segundo conjunto de dados necessários refere-se às condições hidráulicas do sistema: a vazão necessária em metros cúbicos por hora ou litros por minuto, a altura manométrica total que a bomba precisa vencer para deslocar o produto do ponto de sucção ao ponto de descarga, as perdas de carga na tubulação e nos componentes instalados ao longo do sistema (válvulas, cotovelos, filtros, trocadores de calor), e a NPSH disponível no sistema, que é o parâmetro que determina a capacidade de sucção da bomba sem o risco de cavitação. A curva de desempenho da bomba, que relaciona a vazão com a altura manométrica gerada em diferentes velocidades de rotação, deve ser analisada em conjunto com a curva do sistema para identificar o ponto de operação exato da bomba e verificar se ele corresponde ao ponto de máxima eficiência do equipamento. O entendimento da curva de desempenho de bombas industriais é uma habilidade técnica essencial para qualquer engenheiro responsável pela especificação e operação de sistemas de bombeamento industrial.
Além dos aspectos hidráulicos e de compatibilidade com o produto, a seleção da bomba deve considerar fatores operacionais como a frequência dos ciclos de CIP e SIP, as condições de temperatura e concentração dos agentes de limpeza utilizados, a necessidade de operação da bomba durante os ciclos de limpeza e a facilidade de desmontagem para inspeção e manutenção preventiva. Bombas com design modular, que permitem a troca rápida de vedações e outros componentes sujeitos a desgaste sem necessidade de ferramentas especiais, representam uma vantagem operacional significativa em plantas com alta frequência de manutenção preventiva. Para indústrias que buscam apoio técnico especializado na especificação e seleção de bombas sanitárias e outros equipamentos industriais, contar com o suporte de uma empresa especializada em bombas industriais com equipe técnica qualificada pode ser determinante para o sucesso da aplicação.
- Levante com precisão todos os dados do fluido: viscosidade, densidade, temperatura e pH
- Calcule a vazão necessária e a altura manométrica total do sistema antes de especificar
- Verifique o NPSH disponível no sistema para evitar cavitação durante a operação
- Confirme a compatibilidade dos materiais de vedação com o produto e os agentes de CIP
- Avalie a certificação da bomba para as normas aplicáveis ao seu processo (3-A, EHEDG)
- Considere a facilidade de desmontagem e manutenção preventiva do modelo escolhido
- Verifique a disponibilidade de peças de reposição no mercado nacional
- Analise a curva de desempenho da bomba e confirme que o ponto de operação é adequado
Sistemas CIP e SIP: A Importância da Higienização nas Bombas Sanitárias
Os sistemas de Cleaning In Place (CIP) e Sterilization In Place (SIP) são processos fundamentais para garantir a higiene e a segurança microbiológica dos equipamentos de processamento de alimentos, incluindo as bombas centrífugas sanitárias. O CIP é um método automatizado de limpeza interna dos equipamentos e tubulações sem necessidade de desmontagem, utilizando sequências programadas de circulação de água quente, soluções alcalinas, soluções ácidas e água de enxague para remover resíduos de produto, depósitos minerais e microrganismos das superfícies internas. O SIP complementa o CIP com uma etapa de esterilização utilizando vapor saturado ou água quente a temperaturas suficientes para eliminar os patógenos resistentes que possam ter sobrevivido ao processo de limpeza.
Para que uma bomba centrífuga sanitária seja plenamente compatível com os ciclos de CIP e SIP, ela deve atender a uma série de requisitos construtivos específicos. O design interno deve ser completamente auto-drenante, ou seja, não deve haver nenhuma região interna onde o produto ou os agentes de limpeza possam ficar retidos após o esvaziamento da bomba por gravidade. As superfícies internas devem ser suficientemente lisas para que os agentes de limpeza consigam remover os resíduos de produto com eficiência, sem que seja necessário recorrer à desmontagem da bomba a cada ciclo de higienização. As vedações mecânicas devem ser compatíveis com as temperaturas e concentrações dos agentes de CIP e SIP utilizados, pois vedações inadequadas podem ser danificadas pelos agentes de limpeza e comprometer a integridade do sistema de selagem da bomba. Para indústrias que desejam conhecer em profundidade as melhores práticas para manutenção e higienização de bombas sanitárias, o serviço de manutenção de bombas industriais oferece suporte técnico especializado para garantir que os equipamentos operem sempre dentro dos padrões de higiene e desempenho requeridos.
Manutenção Preventiva e Preditiva de Bombas Centrífugas Sanitárias
A manutenção adequada de uma bomba centrífuga sanitária é um fator determinante não apenas para prolongar a vida útil do equipamento, mas também para garantir a segurança e a qualidade do produto alimentício processado. Uma bomba com vedação mecânica desgastada pode permitir a entrada de lubrificante no produto, uma bomba com rolamentos deteriorados pode gerar contaminação metálica, e uma bomba com superfícies internas arranhadas ou danificadas pode criar pontos de acúmulo de produto que favorecem o crescimento de microrganismos indesejáveis. Por isso, a manutenção preventiva programada, baseada em intervalos de tempo ou número de horas de operação recomendados pelo fabricante, é uma prática indispensável em qualquer planta de alimentos que preza pela qualidade e pela conformidade regulatória de seus produtos.
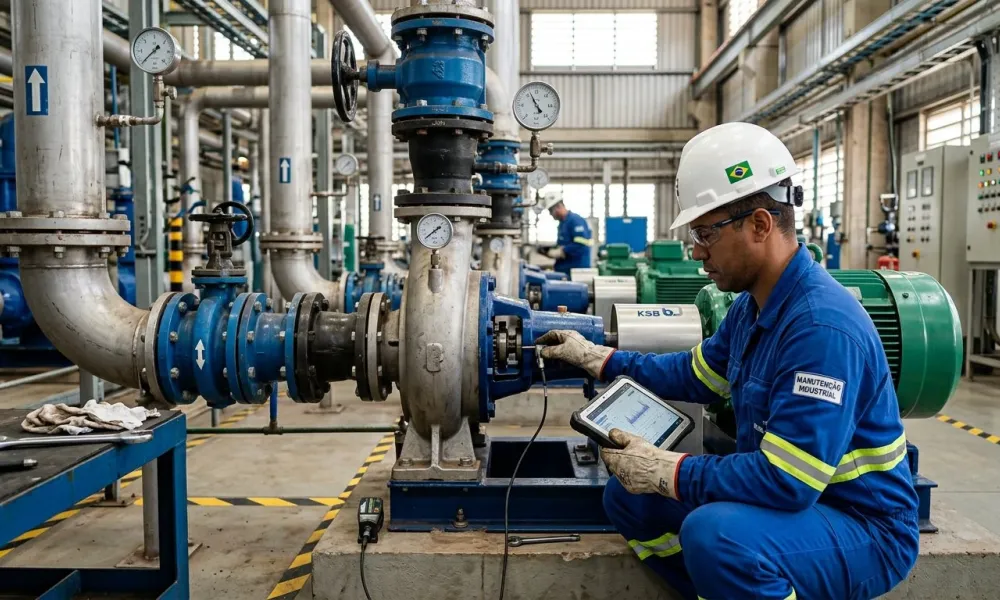
O plano de manutenção preventiva de uma bomba centrífuga sanitária deve incluir a inspeção e troca periódica das vedações mecânicas, que são os componentes sujeitos a maior desgaste em operação contínua; a verificação e eventual troca dos rolamentos do motor e do conjunto moto-bomba; a inspeção visual das superfícies internas da carcaça e do impelidor em busca de corrosão, erosão ou danos mecânicos; a verificação do alinhamento do eixo entre o motor e a bomba; e a calibração dos instrumentos de medição instalados no sistema, como manômetros e medidores de vazão. A manutenção preditiva, que utiliza técnicas como análise de vibração, termografia infravermelha e análise de óleo dos mancais para identificar anomalias em desenvolvimento antes que se transformem em falhas catastróficas, é uma abordagem cada vez mais adotada em plantas de alimentos de maior porte para reduzir as paradas não programadas e os custos de manutenção corretiva de emergência. Para um planejamento eficaz da manutenção preventiva de todos os equipamentos de bombeamento de uma planta industrial, as diretrizes técnicas de manutenção de bombas industriais fornecem uma base sólida de boas práticas aplicáveis a diferentes tipos e modelos de equipamentos.
A gestão eficiente do estoque de peças de reposição é outro aspecto crítico da estratégia de manutenção de bombas sanitárias. Manter em estoque um conjunto mínimo de peças críticas como vedações mecânicas, retentores, rolamentos e juntas de vedação garante que qualquer manutenção corretiva possa ser realizada rapidamente, minimizando o tempo de parada da linha de produção. Para bombas de modelos mais populares e de fabricantes com ampla representação no Brasil, as peças de reposição geralmente têm boa disponibilidade no mercado nacional. No entanto, para modelos importados ou de fabricantes com menor presença no país, o tempo de espera para importação de peças pode ser significativo, o que torna ainda mais importante o planejamento antecipado do estoque de manutenção e a definição de fornecedores alternativos de peças compatíveis.
Automação e Controle de Bombas Centrífugas Sanitárias
A automação dos sistemas de bombeamento sanitário representa um avanço significativo em termos de eficiência operacional, rastreabilidade do processo e redução de custos de energia na indústria de alimentos. O uso de inversores de frequência (VFDs – Variable Frequency Drives) para controlar a velocidade de rotação da bomba em função da demanda real do processo é uma das aplicações mais comuns e de maior retorno sobre o investimento em plantas modernas de alimentos. Com o inversor de frequência, a bomba opera sempre na velocidade exatamente necessária para atender à demanda do processo, eliminando o desperdício de energia que ocorre quando a bomba opera a velocidade constante e o excesso de fluxo é dissipado por válvulas de controle ou recirculação.
Além da eficiência energética, a automação das bombas sanitárias permite a integração completa com os sistemas de controle e supervisão da planta, como os sistemas SCADA (Supervisory Control and Data Acquisition) e DCS (Distributed Control System), que monitoram em tempo real todos os parâmetros operacionais da bomba, como pressão de descarga, temperatura do produto, vazão, corrente do motor e vibração dos rolamentos. Esse monitoramento contínuo permite identificar anomalias operacionais de forma precoce, antes que se transformem em falhas ou em desvios de qualidade do produto. Os dados coletados também podem ser utilizados para otimização contínua do processo, reduzindo o consumo de energia, aumentando a eficiência da produção e minimizando as paradas não programadas que impactam negativamente a produtividade da planta. Para quem deseja aprofundar o conhecimento sobre as possibilidades de automação aplicadas a sistemas de bombeamento industrial, o conteúdo sobre automação e controle de bombas industriais apresenta as principais tecnologias disponíveis e suas aplicações práticas no contexto da indústria moderna.
FAQ: Perguntas e Respostas sobre Bomba Centrífuga Sanitária para Alimentos
1. Qual a diferença entre uma bomba centrífuga comum e uma bomba centrífuga sanitária?
A principal diferença está nos requisitos construtivos e nos materiais utilizados. Uma bomba centrífuga convencional pode ser fabricada com ferro fundido, bronze ou outros materiais não aprovados para contato com alimentos, e seu acabamento interno não precisa atender a nenhum requisito específico de rugosidade superficial. A bomba centrífuga sanitária, por outro lado, é fabricada integralmente com aço inoxidável AISI 316L, tem acabamento interno com rugosidade máxima de Ra 0,8 µm, utiliza vedações e juntas de materiais aprovados para contato com alimentos, possui design completamente auto-drenante e é compatível com os processos de limpeza CIP e SIP utilizados na indústria alimentícia.
2. O que significa CIP e qual a sua importância para as bombas sanitárias?
CIP (Cleaning In Place) é um sistema de limpeza automatizado que higieniza os equipamentos e tubulações por dentro sem necessidade de desmontagem. Ele circula sequências programadas de agentes de limpeza (água quente, solução alcalina, solução ácida e água de enxague) através do sistema para remover resíduos de produto e microrganismos. Para as bombas sanitárias, a compatibilidade com o CIP é fundamental porque garante que o equipamento possa ser higienizado com eficiência e frequência adequada sem que seja necessário interromper a produção por longos períodos para desmontagem e limpeza manual.
3. Qual material de vedação é mais indicado para bombas sanitárias na indústria de laticínios?
Para aplicações em laticínios, os materiais de vedação mais utilizados são o EPDM (etileno propileno dieno monômero) e o silicone. O EPDM oferece excelente resistência às soluções alcalinas e ácidas utilizadas no CIP, boa resistência ao vapor de água e ao ozônio, e é aprovado para contato com produtos alimentícios. O silicone é preferido quando a faixa de temperatura de operação é mais ampla ou quando há necessidade de maior flexibilidade do material. O PTFE (Teflon) é recomendado para produtos com alta agressividade química ou para aplicações com temperaturas muito elevadas onde o EPDM e o silicone podem ser inadequados.
4. Como evitar a cavitação em uma bomba centrífuga sanitária?
A cavitação ocorre quando a pressão na entrada da bomba cai abaixo da pressão de vapor do fluido, causando a formação e colapso violento de bolhas de vapor que danificam o impelidor e a carcaça. Para evitar a cavitação, é necessário garantir que o NPSH disponível no sistema seja sempre maior que o NPSH requerido pela bomba, com uma margem de segurança adequada. Práticas que ajudam a prevenir a cavitação incluem: instalar a bomba o mais próximo possível do reservatório de sucção, minimizar as perdas de carga na tubulação de sucção, evitar válvulas de sucção parcialmente fechadas, manter o produto abaixo da temperatura máxima especificada e evitar a operação da bomba com vazão muito abaixo do ponto de operação nominal.
5. Qual a frequência recomendada para troca das vedações mecânicas de bombas sanitárias?
A frequência de troca das vedações mecânicas depende de vários fatores como o tipo de produto bombeado, a temperatura de operação, a frequência dos ciclos de CIP, a qualidade da vedação e as condições de operação da bomba. Como referência geral, as vedações mecânicas de bombas sanitárias operando em condições normais devem ser inspecionadas a cada 3 a 6 meses e trocadas quando apresentarem sinais visíveis de desgaste, vazamento ou degradação. Em aplicações com condições mais severas, como altas temperaturas, produtos abrasivos ou ciclos de CIP muito frequentes, a frequência de inspeção e troca pode ser maior, chegando a intervalos de 1 a 3 meses.
6. Bombas centrífugas sanitárias podem bombear produtos com partículas sólidas?
Bombas centrífugas sanitárias de design padrão são projetadas principalmente para fluidos limpos ou com partículas muito finas em suspensão. Para produtos com partículas sólidas de maior tamanho, como frutas em pedaços, cereais, legumes ou outras inclusões, é necessário especificar uma bomba centrífuga sanitária com impelidor de canais abertos, que tem maior folga entre o impelidor e a carcaça para permitir a passagem das partículas sem risco de entupimento ou dano. Alternativamente, para produtos com partículas maiores ou mais delicadas, a bomba lobular pode ser uma opção mais adequada por seu menor cisalhamento e maior capacidade de manuseio de sólidos em suspensão.
7. Qual a diferença entre as conexões Tri-Clamp, DIN 11851 e SMS usadas em bombas sanitárias?
As três são conexões do tipo sanitário projetadas para facilitar a desmontagem rápida sem ferramentas especiais e para garantir que não existam pontos de acúmulo de produto na junção. O Tri-Clamp (ou TC) é o padrão mais utilizado internacionalmente, especialmente em cervejarias e indústrias de bebidas, e consiste em dois flangetes fixados por uma braçadeira de três pontas com um retentor no centro. O DIN 11851 é o padrão mais comum na indústria de laticínios europeia, com fixação por porca recartilhada. O SMS (Swedish Milk Standard) é semelhante ao DIN 11851 mas com dimensões ligeiramente diferentes. A compatibilidade entre os padrões de conexão da bomba e das tubulações existentes na planta deve ser verificada antes da especificação do equipamento.
8. Inversores de frequência são recomendados para bombas centrífugas sanitárias?
Sim, os inversores de frequência são altamente recomendados para bombas centrífugas sanitárias em aplicações onde a demanda de vazão é variável ao longo do processo. Eles permitem que a bomba opere sempre na velocidade ideal para atender à demanda atual, reduzindo o consumo de energia em até 50% em comparação com bombas operando a velocidade constante com controle por válvula. Além da economia de energia, o inversor de frequência prolonga a vida útil da bomba e das vedações mecânicas ao permitir partidas suaves que eliminam os picos de corrente e os esforços mecânicos associados às partidas diretas, e ao possibilitar uma operação mais estável e dentro da faixa de eficiência ótima do equipamento.
9. Como funciona a bomba centrífuga sanitária em sistemas de envase asséptico?
Em sistemas de envase asséptico, as bombas centrífugas sanitárias devem atender a requisitos ainda mais rigorosos do que as aplicações convencionais, pois o produto já foi esterilizado e não pode entrar em contato com nenhuma fonte de contaminação antes do envase. Nesses sistemas, as bombas operam em condições de pressão positiva constante para evitar qualquer ingresso de ar ou contaminantes externos, utilizam vedações mecânicas com barreira de vapor ou líquido estéril para garantir que nenhum contaminante passe do lado atmosférico para o lado do produto, e são fabricadas com os mais altos padrões de acabamento superficial disponíveis, geralmente Ra máximo de 0,4 µm ou menos.
10. Quais são os sinais de que uma bomba sanitária precisa de manutenção imediata?
Os principais sinais de que uma bomba centrífuga sanitária precisa de atenção imediata incluem: vazamento visível de produto ou de fluido de barreira nas vedações mecânicas; aumento anormal de temperatura no corpo da bomba ou no motor; ruídos incomuns como rangidos, batidas ou vibrações excessivas durante a operação; queda significativa na vazão ou pressão de descarga sem alteração nas condições do processo; aumento no consumo de energia elétrica sem justificativa aparente; e presença de partículas metálicas no produto, que pode indicar desgaste acelerado de componentes internos da bomba. Qualquer um desses sinais deve ser investigado imediatamente por um técnico especializado para evitar danos maiores ao equipamento e garantir a segurança do produto processado.
Resumo Geral em Blocos Objetivos: Bomba Centrífuga Sanitária para Alimentos
✓ Construída com AISI 316L e acabamento interno Ra máx. 0,8 µm
✓ Design sem mortos hidráulicos, auto-drenante e compatível com CIP/SIP
✓ Vedações em EPDM, silicone ou PTFE aprovados para contato com alimentos
✓ EHEDG: referência europeia de design higiênico de equipamentos
✓ FDA 21 CFR: obrigatório para exportação ao mercado americano
✓ ANVISA: regulamentação brasileira de materiais em contato com alimentos
✓ Bebidas: cervejas, vinhos, sucos, refrigerantes e águas saborizadas
✓ Alimentos processados: molhos, caldos, conservas e sopas
✓ Confeitaria: chocolate, coberturas, massas e recheios líquidos
✓ Calcule vazão necessária e altura manométrica total do sistema
✓ Verifique NPSH disponível para evitar cavitação na operação
✓ Confirme certificações exigidas pelo processo e pelo destino do produto
✓ Verifique rolamentos, alinhamento e superfícies internas periodicamente
✓ Garanta compatibilidade completa da bomba com os ciclos de CIP e SIP
✓ Mantenha estoque mínimo de peças críticas para manutenção rápida
✓ Integração com SCADA e DCS permite monitoramento em tempo real
✓ Partidas suaves prolongam a vida útil da bomba e das vedações
✓ Manutenção preditiva reduz paradas não programadas e custos de reparo
Para indústrias do setor alimentício que precisam especificar, adquirir ou dar manutenção em bombas centrífugas sanitárias e outros equipamentos de bombeamento industrial, contar com o suporte de especialistas faz toda a diferença nos resultados operacionais, na conformidade regulatória e nos custos totais de propriedade do equipamento. O portfólio completo de bombas sanitárias industriais disponível no mercado abrange soluções para as mais diversas aplicações alimentícias, desde simples transferências de água tratada até o manuseio de produtos complexos com alta viscosidade, partículas em suspensão ou requisitos especiais de temperatura e pressão. Investir na especificação correta desde o início é a forma mais eficiente de garantir que o equipamento entregue o desempenho esperado com segurança, conformidade e o menor custo total ao longo de toda a sua vida útil operacional.