Bombas Industriais à Venda | Preço, Modelos e Orçamento Rápido

Arquitetura Estratégica de Sistemas de Bombeamento Industrial: O Guia Definitivo para Aquisição de Alta Performance, Engenharia de Fluídos e Otimização de TCO (Custo Total de Propriedade)
Sessão 1: O Macroecossistema da Movimentação de Fluídos na Indústria Global
A movimentação de fluidos representa, indiscutivelmente, a espinha dorsal de virtualmente qualquer processo produtivo na era da manufatura avançada. Ao considerarmos a aquisição estratégica de bombas industriais, entramos em um domínio onde a engenharia mecânica de alta precisão se funde com a análise financeira de longo prazo. A complexidade dos sistemas de bombeamento contemporâneos exige que os gestores de procurement e os engenheiros de campo compreendam que uma bomba não é um componente isolado, mas sim o coração pulsante de um organismo industrial que consome energia, exige manutenção rigorosa e determina o ritmo da produção global. O mercado atual, impulsionado pela necessidade de eficiência energética e conformidade com metas de descarbonização, exige uma transição do modelo de compra baseado apenas no preço inicial (CAPEX) para uma visão holística que prioriza a confiabilidade operativa e a sustentabilidade sistêmica.
Neste cenário de alta competitividade, a escolha de uma empresa de bombas industriais com reputação consolidada torna-se o primeiro passo para o sucesso operacional. Um fornecedor qualificado não se limita a entregar um catálogo de produtos, mas atua como um parceiro de engenharia, realizando diagnósticos profundos sobre as necessidades reológicas e hidráulicas da planta fabril. A análise do regime de trabalho, a variabilidade da carga e as condições ambientais de instalação são fatores que determinam se o sistema operará com estabilidade por décadas ou se será uma fonte constante de interrupções não planejadas e prejuízos financeiros. A integração de conhecimentos técnicos sobre perda de carga, dinâmica de fluidos computacional e ciência dos materiais é o que diferencia os projetos de alta performance da mediocridade técnica predominante em muitas instalações obsoletas espalhadas pelo mundo.
A importância estratégica do bombeamento industrial reflete-se diretamente na balança comercial das nações e na pegada de carbono das corporações. Estima-se que sistemas motobombas sejam responsáveis por aproximadamente 20% a 25% do consumo total de energia elétrica no setor industrial global, o que coloca a eficiência hidráulica no centro das discussões sobre gestão energética. Ao investir em tecnologias que ofereçam curvas de rendimento otimizadas e sistemas de controle inteligentes, as empresas não apenas reduzem seus custos operacionais diretos, mas também se posicionam de forma ética e responsável frente aos desafios climáticos. A modernização do parque fabril através da substituição de bombas ineficientes por unidades de última geração é, portanto, uma decisão de negócio fundamentada em dados, que impacta positivamente a margem operacional e a valorização da marca no mercado financeiro global.
Consequentemente, o desenvolvimento de uma estratégia de aquisição robusta deve contemplar a rastreabilidade total da cadeia de suprimentos e a garantia de suporte técnico em tempo real. A globalização dos processos produtivos exige que as bombas operem em regimes de trabalho contínuos e severos, muitas vezes em locais remotos onde a logística de manutenção é complexa. Por isso, a especificação técnica deve ser rigorosa, detalhando cada material de vedação, cada tratamento térmico de eixos e cada protocolo de comunicação de automação. A convergência entre a mecânica clássica e a eletrônica embarcada está criando uma nova classe de ativos industriais que, além de moverem fluídos, geram dados preciosos para a otimização da produção, transformando o que antes era um centro de custo em uma fonte de inteligência estratégica para a Indústria 4.0.
- Análise de ciclo de vida completo (Life Cycle Cost – LCC).
- Avaliação da pegada hídrica e energética do sistema.
- Certificações internacionais de qualidade e segurança (ISO, API, ASME).
- Compatibilidade com sistemas de automação e controle preditivo.
- Resiliência mecânica frente a variações bruscas de regime hidráulico.
Blocos Objetivos: Visão Global
Estratégia: O foco no TCO reduz custos ocultos e aumenta a previsibilidade financeira.
Mercado: A parceria com fornecedores certificados garante a continuidade operacional.
Futuro: A inteligência de dados aplicada ao bombeamento é o motor da Indústria 4.0.
Sessão 2: Fundamentos da Reologia e a Seleção de Bombas para Fluidos Viscosos
A física do bombeamento industrial começa no estudo profundo das propriedades do fluído, sendo a viscosidade o parâmetro mais influente na determinação da tecnologia a ser aplicada. Quando lidamos com bombas para fluidos viscosos, abandonamos as regras simples do escoamento turbulento e entramos no domínio do fluxo laminar e dos comportamentos não-newtonianos. A resistência que um fluido oferece ao movimento de deformação determina a potência necessária para o transporte e a eficiência volumétrica do sistema. Em fluidos altamente viscosos, como polímeros, óleos pesados, melaços e resinas, o uso de bombas centrífugas torna-se impraticável devido às perdas por atrito interno, exigindo a transição para tecnologias de deslocamento positivo que fisicamente empurram o material através das tubulações, mantendo a integridade do processo produtivo.
O comportamento reológico pode ser classificado em diversas categorias, como a tixotropia, onde a viscosidade diminui com o tempo sob esforço de cisalhamento constante, ou a dilatância, onde ocorre o efeito oposto. Compreender essas nuances é vital para a especificação de uma bomba de engrenagem, por exemplo, que deve ser projetada com folgas internas que permitam o movimento do fluído sem gerar calor excessivo ou degradação molecular. O cisalhamento excessivo em fluidos sensíveis pode alterar a qualidade final do produto, resultando em perdas de lotes inteiros na indústria farmacêutica ou alimentícia. Portanto, a engenharia de aplicação deve realizar testes laboratoriais precisos para determinar a curva de viscosidade em função da temperatura e da taxa de cisalhamento, garantindo que o sistema de bombeamento opere dentro de uma janela de segurança técnica e econômica.
A temperatura desempenha um papel duplo e crítico na movimentação de fluidos viscosos. Por um lado, o aumento da temperatura geralmente reduz a viscosidade, facilitando o bombeamento; por outro, pode desencadear reações químicas indesejadas, como a polimerização ou a degradação térmica. Nestes casos, a utilização de bombas equipadas com camisas térmicas para aquecimento ou resfriamento é mandatória. A manutenção de uma temperatura estável garante que a bomba opere sempre no seu ponto de melhor eficiência, evitando sobrecargas no motor e travamentos mecânicos causados pela cristalização ou solidificação do fluído nas câmaras de bombeamento durante paradas de processo. A integração de sensores térmicos de alta precisão permite que a automação ajuste as condições operacionais em milissegundos, protegendo o ativo e o produto.
Além disso, a análise do NPSH (Net Positive Suction Head) em fluidos viscosos requer cálculos muito mais complexos do que em sistemas de água pura. A perda de carga na sucção aumenta exponencialmente com a viscosidade, o que pode facilmente levar a bomba à cavitação se o sistema não for dimensionado corretamente. Tubulações de diâmetros maiores, redução de curvas e a instalação da bomba abaixo do nível do tanque (sucção afogada) são estratégias comuns para garantir que o fluído preencha completamente as cavidades da bomba. O sucesso no bombeamento de substâncias viscosas é, portanto, um exercício de equilíbrio entre a mecânica da bomba, a termodinâmica do fluído e a geometria da instalação, exigindo uma expertise técnica que poucas empresas conseguem oferecer com total segurança e garantia de performance.
- Estudo das propriedades não-newtonianas do fluído.
- Dimensionamento de tubulações para reduzir perdas de carga.
- Uso de redutores de velocidade para controle de torque.
- Implementação de sistemas de aquecimento de carcaça.
- Seleção de elastômeros resistentes a altas temperaturas.
Blocos Objetivos: Engenharia Reológica
Viscosidade: O parâmetro mestre que dita a física do bombeamento.
Temperatura: O controle térmico é a chave para a estabilidade do fluxo.
Hidráulica: A sucção dimensionada evita a falha por cavitação viscosa.
Sessão 3: A Versatilidade das Bombas de Engrenagem: Modelos e Aplicações
As bombas de engrenagem constituem uma das categorias mais robustas e confiáveis de equipamentos de deslocamento positivo, sendo amplamente empregadas onde a precisão e a constância do fluxo são requisitos mandatórios. Ao analisar os diversos modelos de bombas de engrenagem, percebemos uma divisão fundamental entre engrenagens internas e externas. As bombas de engrenagens externas são notórias pela sua durabilidade em pressões elevadas, utilizando dois rotores idênticos que se engrenam para mover o fluído. Já as bombas de engrenagens internas, que utilizam um rotor e uma engrenagem interna “marchando” dentro dele, oferecem um bombeamento mais suave e são ideais para fluídos de viscosidade extrema e aplicações que exigem autoescorvamento superior. Cada design possui vantagens mecânicas específicas que devem ser alinhadas aos objetivos de processo da planta.
O processo de decisão sobre como escolher bomba de engrenagem envolve a análise criteriosa da pressão de descarga, da taxa de fluxo desejada e da natureza química do fluido. Em sistemas de lubrificação centralizada, por exemplo, as bombas de engrenagem externa são preferidas por sua simplicidade e facilidade de manutenção. Em processos de dosagem de químicos reativos, a precisão volumétrica por rotação permite um controle rigoroso sem a necessidade de fluxímetros complexos. A robustez mecânica desses equipamentos permite que operem em regimes severos por anos, desde que o fluido esteja livre de contaminantes sólidos abrasivos que poderiam erodir os dentes das engrenagens e comprometer a selagem interna. A escolha correta da rotação (RPM) é o fator determinante para evitar o desgaste prematuro e o ruído excessivo.
A engenharia por trás dessas bombas evoluiu para incluir materiais avançados que expandem suas fronteiras operacionais. Hoje, encontramos engrenagens fabricadas em aços inoxidáveis especiais, ligas de bronze ou polímeros de engenharia autolubrificantes. A integração de buchas de grafite ou carboneto de silício permite que as bombas operem com fluidos de baixa lubricidade, algo que era um desafio intransponível para os modelos mais antigos. A tecnologia de vedação também acompanhou essa evolução, com a substituição de gaxetas por selos mecânicos de cartucho ou acoplamentos magnéticos herméticos, eliminando riscos de vazamentos e contaminação ambiental. Essa sofisticação material garante que a bomba de engrenagem permaneça como uma solução de ponta mesmo nos processos industriais mais modernos e exigentes do século XXI.
Além das características mecânicas, a facilidade de integração dessas bombas com sistemas de controle eletrônico é um grande diferencial. Através de inversores de frequência, é possível ajustar a vazão da bomba em tempo real, respondendo a sinais de sensores de nível ou pressão na linha de produção. Isso não apenas otimiza o processo, mas também protege o equipamento contra sobrecargas, pois o torque pode ser monitorado continuamente. A bomba de engrenagem moderna é, portanto, um componente altamente gerencial, que oferece dados precisos sobre o volume transportado e a saúde do sistema hidráulico, permitindo que as empresas alcancem níveis de automação que garantem a repetibilidade da produção e a excelência da qualidade final dos produtos manufaturados em larga escala.
- Aplicação em sistemas de lubrificação de grandes motores.
- Transferência de fluídos químicos corrosivos.
- Dosagem de aditivos em processos contínuos.
- Bombeamento de óleos térmicos em sistemas de aquecimento.
- Uso em unidades hidráulicas de potência compactas.
Blocos Objetivos: Tecnologia de Engrenagens
Modelagem: A escolha entre interna e externa define a suavidade do fluxo.
Durabilidade: Materiais endurecidos garantem vida longa aos rotores.
Segurança: Sistemas Mag-Drive são a escolha para contenção total.
Sessão 4: Engenharia de Materiais e Manutenção de Bombas de Engrenagem
A longevidade operacional de um sistema de bombeamento está intrinsecamente ligada à compatibilidade química e mecânica de seus componentes. Ao detalharmos os materiais e componentes de bomba de engrenagem, entramos em um campo da ciência dos materiais onde a resistência à corrosão, à abrasão e à fadiga térmica deve ser cuidadosamente balanceada. Carcaças em ferro fundido nodular, aços inoxidáveis 316L ou ligas exóticas como Hastelloy são selecionadas não apenas pelo custo, mas pela sua capacidade de suportar a agressividade do fluido sem sofrer degradação estrutural. A presença de dentes endurecidos e eixos retificados com precisão micrométrica garante que as folgas internas permaneçam estáveis, minimizando o refluxo interno e mantendo a eficiência volumétrica da bomba mesmo sob pressões de descarga elevadas em regimes de trabalho contínuo de 24 horas por dia.
Um plano de manutenção de bombas de engrenagem bem estruturado é a única forma de garantir que o investimento inicial não seja corroído por paradas catastróficas. A manutenção deve ser baseada em dados, utilizando técnicas preditivas como análise de vibração, monitoramento de temperatura e análise de óleo lubrificante. O desgaste das buchas e dos eixos é o principal indicador da saúde da bomba; folgas excessivas levam a um aumento do ruído, vibração e queda brusca na pressão de saída. A substituição preventiva de vedações e a verificação periódica do alinhamento entre a bomba e o motor elétrico previnem sobrecargas axiais e radiais que poderiam destruir os mancais internos. Em ambientes industriais de alta performance, a manutenção deixou de ser um “conserto de quebras” para se tornar uma gestão estratégica da vida útil do ativo.
O entendimento profundo da curva de desempenho de bomba de engrenagem permite aos engenheiros identificar anomalias operacionais antes que elas resultem em falha total. Se a vazão real começa a divergir da curva teórica fornecida pelo fabricante, é um sinal claro de desgaste interno ou cavitação incipiente. A análise da potência consumida também é reveladora: um aumento súbito na corrente do motor pode indicar um princípio de travamento ou um aumento inesperado na viscosidade do fluido. O uso de bancos de teste para validação de performance após grandes reformas é uma prática recomendada, garantindo que a bomba retorne ao processo com as mesmas características de eficiência de uma unidade nova, protegendo assim a integridade do sistema produtivo e a qualidade dos insumos transportados.
Além disso, a modernização dos componentes de vedação trouxe ganhos significativos em termos de sustentabilidade e segurança. O uso de selos mecânicos de faces balanceadas e materiais como o carbeto de tungstênio reduziu drasticamente o gotejamento crônico que era comum em instalações mais antigas. Em aplicações críticas, a instalação de planos de selagem API (American Petroleum Institute) provê resfriamento e lubrificação constante para as faces do selo, aumentando exponencialmente sua vida útil mesmo em fluidos cristalizantes ou voláteis. A engenharia de manutenção moderna integra essas tecnologias de ponta com treinamentos rigorosos para as equipes de campo, assegurando que cada intervenção técnica seja feita com o máximo de precisão, seguindo os padrões internacionais de segurança e as melhores práticas de montagem mecânica do setor industrial.
- Utilização de aço inox 316L para resistência química.
- Tratamentos térmicos para aumento de dureza superficial.
- Implementação de planos de selagem API 11/52/53.
- Monitoramento preditivo via sensores de vibração.
- Uso de vedações em elastômeros especiais (Viton/Kalrez).
Blocos Objetivos: Materiais e Cuidado
Materiais: A seleção correta é o escudo contra a corrosão e o desgaste.
Manutenção: A prevenção baseada em dados evita paradas catastróficas.
Performance: O monitoramento da curva de desempenho garante a eficiência energética.
Sessão 5: Dinâmica Centrífuga: Aplicações e a Excelência dos Motores WEG
A bomba centrifuga industrial é, sem dúvida, o equipamento de movimentação de fluidos mais onipresente no planeta, responsável pelo transporte de vastos volumes de água, solventes, químicos leves e efluentes. Seu princípio de funcionamento baseia-se na conversão de energia cinética proveniente de um impelidor rotativo em energia de pressão, utilizando a força centrífuga para expelir o fluido para a periferia da voluta. A simplicidade de seu design oculta uma sofisticação hidráulica extrema, onde cada curva do impelidor é projetada para minimizar a turbulência e maximizar o rendimento. Em sistemas de grande porte, como irrigação agrícola, saneamento básico e torres de resfriamento industriais, a eficiência de uma bomba centrífuga pode determinar a viabilidade econômica de todo o empreendimento, tornando o dimensionamento hidráulico uma tarefa de altíssima responsabilidade técnica.
Para que uma bomba centrífuga atinja seu potencial máximo, o acionamento elétrico deve ser de classe mundial. A integração com uma bomba weg representa o que há de mais moderno em eficiência energética e confiabilidade mecânica. Os motores elétricos WEG são projetados para suportar regimes severos de partida e operação contínua, oferecendo altos fatores de serviço e proteções térmicas avançadas. A sinergia entre o motor elétrico e o conjunto hidráulico é otimizada através de alinhamentos precisos e bases robustas que minimizam as vibrações. O uso de motores de alta eficiência (Premium ou Super Premium) não apenas reduz a conta de eletricidade da planta, mas também diminui a geração de calor e o estresse nos rolamentos, prolongando a vida útil de todo o sistema motobomba de forma significativa e sustentável.
Um dos maiores desafios operacionais das bombas centrífugas é a gestão do NPSH disponível para evitar a cavitação. Este fenômeno destrutivo ocorre quando a pressão na sucção da bomba cai abaixo da pressão de vapor do líquido, resultando na formação e implosão violenta de bolhas de vapor que corroem o metal do impelidor. O uso de inversores de frequência (VFD) integrados aos motores WEG permite ajustar a rotação da bomba à demanda real do processo, mantendo-a sempre dentro da sua POR (Preferred Operating Region) e longe das zonas de instabilidade hidráulica. Além da economia de energia, o controle via VFD suaviza as partidas e paradas, eliminando o golpe de aríete nas tubulações e protegendo a integridade de selos mecânicos e juntas de vedação em todo o sistema de distribuição de fluídos da fábrica.
A versatilidade das bombas centrífugas estende-se a configurações de múltiplos estágios para altas pressões ou impelidores abertos para o manuseio de fluídos com sólidos em suspensão. A facilidade de manutenção é outro ponto forte: por possuírem poucas peças móveis e um design amplamente padronizado internacionalmente, a reposição de componentes como anéis de desgaste e luvas de eixo é rápida e econômica. A tecnologia de fabricação atual permite o uso de ligas de aço inoxidável duplex e revestimentos cerâmicos que conferem a essas bombas uma resistência excepcional em ambientes marinhos ou petroquímicos altamente corrosivos. Com a correta especificação e um acionamento elétrico de ponta, a bomba centrífuga permanece como a ferramenta mais eficiente para mover o mundo industrial moderno com segurança, economia e alta disponibilidade operativa.
- Aplicação em sistemas de combate a incêndio.
- Transporte de água potável e efluentes tratados.
- Uso em torres de resfriamento e Chillers.
- Alimentação de caldeiras de média pressão.
- Processamento de químicos leves e solventes.
Blocos Objetivos: Performance Centrífuga
Eficiência: O uso de motores WEG garante a máxima conversão de energia.
Confiabilidade: O design simplificado reduz os pontos de falha mecânica.
Controle: Inversores de frequência são essenciais para otimização do fluxo.
Sessão 6: Engenharia Pneumática: Versatilidade em Ambientes Críticos
As bombas pneumaticas representam a solução definitiva para aplicações onde a segurança intrínseca e a versatilidade são as prioridades máximas. Operadas por ar comprimido, essas bombas eliminam totalmente o risco de centelhamento elétrico, tornando-as obrigatórias em áreas classificadas (ATEX) onde vapores inflamáveis ou poeiras explosivas estão presentes. A tecnologia de duplo diafragma permite que o equipamento trabalhe a seco por longos períodos sem danos, além de possuir uma capacidade única de autoescorvamento mesmo em condições de sucção negativa severa. A robustez mecânica das bombas pneumáticas permite o bombeamento de fluídos altamente corrosivos, abrasivos e com grandes partículas sólidas em suspensão, tudo isso sem a necessidade de selos mecânicos complexos que poderiam falhar e causar vazamentos perigosos.
Dentro do ecossistema pneumático, a bomba de diafragma (AODD – Air Operated Double Diaphragm) é o modelo mais popular devido à sua simplicidade operacional. O ar comprimido atua diretamente sobre o diafragma, que por sua vez empurra o fluido, criando uma barreira hermética total. Esta configuração é ideal para o esgotamento de tambores, transferência de ácidos, bases, tintas e resíduos industriais pesados. A ausência de eixos rotativos e vedações dinâmicas em contato com o fluído minimiza o desgaste e facilita a manutenção, que pode ser realizada no local sem a necessidade de ferramentas especializadas. A vazão da bomba é ajustada linearmente apenas variando a pressão e o volume do ar de entrada, proporcionando um controle intuitivo e altamente responsivo às necessidades do operador.
Ao avaliarmos as opções tecnológicas, é fundamental compreender a distinção entre a bomba pneumática de diafragma vs pistão. Enquanto a bomba de diafragma brilha na versatilidade e no manuseio de sólidos, as bombas de pistão pneumáticas são projetadas para gerar pressões de descarga extremamente elevadas, sendo ideais para a extrusão de pastas, adesivos de alta viscosidade e graxas. O pistão metálico oferece uma força mecânica superior para vencer a resistência de fluídos que paralisariam um diafragma comum. Por outro lado, o diafragma oferece maior resistência química ao permitir o uso de materiais como o PTFE, Viton e Santoprene em contato direto com o fluído. A escolha correta depende da pressão requerida pelo sistema e da agressividade química do produto a ser transportado, garantindo uma operação estável e segura.
A eficiência energética em sistemas pneumáticos é um tema recorrente, e o uso de distribuidores de ar de baixa pulsação e alta eficiência é a chave para reduzir o consumo de ar comprimido, que é um utilitário caro na indústria. Modernas bombas pneumáticas são projetadas com válvulas de ar que não congelam e que não exigem lubrificação, mantendo o ambiente de trabalho limpo e livre de névoas de óleo. A portabilidade e a facilidade de instalação fazem dessas bombas as “coringas” da manutenção industrial, podendo ser movidas rapidamente entre diferentes pontos da planta para resolver problemas de emergência ou realizar limpezas químicas programadas. Com a configuração correta de materiais e uma rede de ar comprimido bem dimensionada, a bomba pneumática oferece um dos menores custos de propriedade e uma das maiores taxas de confiabilidade do mercado.
- Uso em refinarias e áreas com vapores inflamáveis.
- Esgotamento de fossas industriais e lodos abrasivos.
- Transferência de solventes e tintas em spray.
- Alimentação de filtros-prensa em tratamento de efluentes.
- Bombagem de ácidos concentrados e bases fortes.
Blocos Objetivos: Segurança Pneumática
Segurança: O acionamento pneumático elimina riscos elétricos em áreas críticas.
Resiliência: Podem trabalhar a seco e com descarga fechada sem danos.
Higiene: Design sem selos mecânicos evita vazamentos de produtos tóxicos.
Sessão 7: Excelência Sanitária: Processamento de Alimentos e Bebidas
Nas indústrias farmacêutica, biotecnológica e alimentícia, a integridade do produto e a segurança do consumidor final são parâmetros inegociáveis. O emprego de bombas sanitárias industriais é o pilar fundamental para garantir processos assépticos e livres de contaminação cruzada. Essas bombas são fabricadas estritamente em aço inoxidável AISI 316L, com rugosidade superficial controlada e acabamento eletropolido, o que impede a adesão de biofilmes e a proliferação bacteriana. O design deve ser livre de “zonas mortas” (dead legs) e permitir a completa drenagem do equipamento. A capacidade de suportar ciclos de limpeza CIP (Clean-in-Place) e esterilização SIP (Steam-in-Place) sem a necessidade de desmontagem é o que garante a produtividade e o compliance com as normas sanitárias globais mais exigentes, como as do FDA e EHEDG.
Para navegar neste setor complexo, os engenheiros devem consultar um guia de bombas sanitárias industriais detalhado, que ajude na seleção da tecnologia ideal conforme a sensibilidade do fluído. Fluídos como leites, cremes, sucos e pastas farmacêuticas possuem diferentes níveis de sensibilidade ao cisalhamento e variações de viscosidade térmicas. Bombas lobulares e centrífugas sanitárias são as mais comuns, mas a escolha depende diretamente da presença de sólidos delicados (como pedaços de frutas em iogurtes) ou da necessidade de pressões de envase constantes. A especificação correta dos elastômeros, que devem ser certificados para contato com alimentos (Food Grade), é vital para garantir que não ocorra migração de partículas de borracha para o produto final, preservando a pureza e a qualidade organoléptica exigida pelos consumidores.
Um dos segmentos mais críticos dentro da indústria alimentícia é a produção de lácteos, onde a bomba sanitária para laticínios desempenha um papel vital. O leite e seus derivados são fluidos extremamente perecíveis e sensíveis a variações térmicas e estresse mecânico. A bomba deve ser capaz de lidar com a gordura do leite sem causar a separação de fases e resistir aos depósitos de “pedra de leite” (milk stone) através de fluxos turbulentos controlados durante a limpeza. A vedação mecânica sanitária, geralmente com faces de carbono vs carbeto de silício e resfriamento por barreira, é projetada para evitar vazamentos que poderiam atrair pragas ou microorganismos nocivos para o ambiente de produção. A robustez dessas bombas garante que a linha de produção opere de forma contínua, atendendo às janelas de processamento rigorosas do setor de perecíveis.
Além do bombeamento de transferência, a precisão na dosagem de ingredientes caros, como vitaminas, aromas e corantes, exige tecnologias de ponta. Sistemas integrados de bombeamento sanitário utilizam controladores lógicos que ajustam a vazão em mililitros por segundo, garantindo a padronização absoluta do produto final. A rastreabilidade total de cada componente da bomba, com certificados de materiais e relatórios de testes, é uma exigência para empresas que exportam seus produtos e precisam cumprir com regulamentações internacionais severas. O investimento em equipamentos sanitários de alta qualidade não é apenas uma questão de higiene, mas uma estratégia de mitigação de riscos jurídicos e de preservação da reputação da marca no mercado global, onde a segurança alimentar tornou-se um dos valores mais prezados pela sociedade contemporânea.
- Utilização em linhas de envase de bebidas carbonatadas.
- Processamento de cremes farmacêuticos e vacinas.
- Transporte de massas alimentícias e chocolates fundidos.
- Transferência de soro de leite e concentrados proteicos.
- Dosagem de enzimas em bioprocessos industriais.
Blocos Objetivos: Pureza Sanitária
Higiene: O acabamento eletropolido é a barreira contra microrganismos.
Normas: Certificações EHEDG e 3-A garantem aceitação global.
Processo: A compatibilidade CIP reduz drasticamente o setup de limpeza.
Sessão 8: Manuseio de Fluidos Complexos: Lóbulos e Parafusos
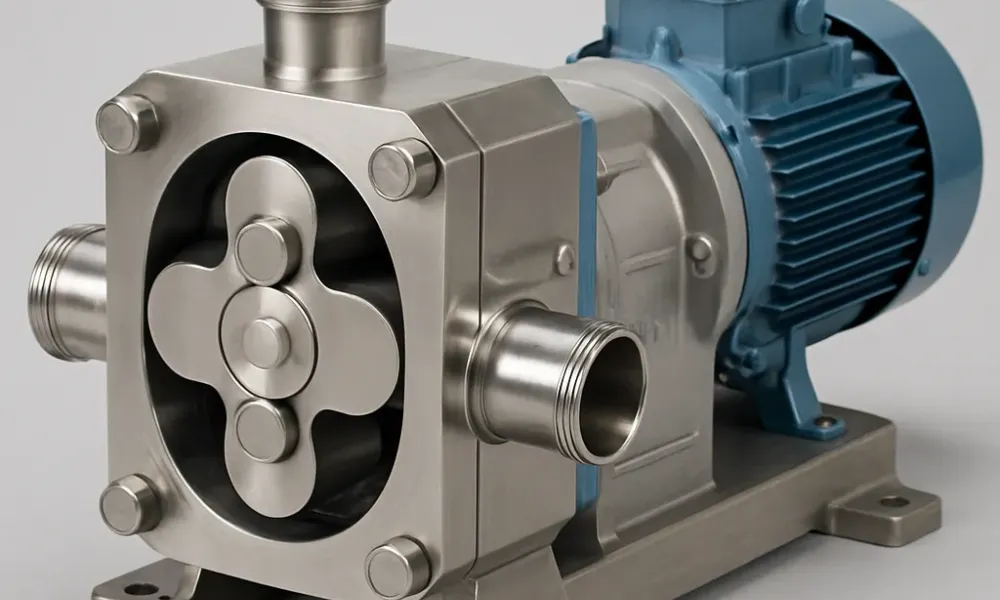
Quando o processo exige a movimentação de fluidos com viscosidades extremas ou a presença de sólidos delicados que não podem ser triturados, a tecnologia de lóbulos e parafusos assume o papel principal. A bomba lobular opera com rotores que giram de forma sincronizada sem nunca se tocarem, criando grandes cavidades que transportam o fluído de forma suave e com baixo cisalhamento. Essa característica a torna insuperável na indústria de cosméticos, para o bombeamento de loções e cremes, e na indústria de celulose, para o manuseio de pastas densas. A facilidade de limpeza e a possibilidade de reversão do fluxo apenas invertendo o sentido de rotação do motor proporcionam uma flexibilidade operacional que poucas tecnologias conseguem igualar, tornando-a um ativo indispensável em linhas multitarefas.
Já em aplicações que exigem pressões de descarga elevadas e um fluxo linear e constante, a bomba de parafuso é a escolha de engenharia definitiva. Baseada no princípio do parafuso de Arquimedes, ela pode ser de parafuso único (cavidade progressiva) ou múltiplos parafusos (duplo ou triplo). As bombas de parafuso são excepcionais para o bombeamento de lodos de mineração, óleos pesados e fluidos bifásicos que contenham gases e líquidos misturados. O fluxo volumétrico é contínuo e praticamente livre de pulsações, o que protege a integridade das tubulações e evita vibrações indesejadas no sistema. Sua capacidade de lidar com variações bruscas de viscosidade sem perder o rendimento volumétrico a coloca como a solução padrão para carga e descarga de navios petroleiros e terminais de fluidos químicos.
A durabilidade dessas bombas depende da correta seleção dos materiais do conjunto rotor/estator. Em bombas de cavidade progressiva, o estator elastomérico deve ser compatível quimicamente com o fluido e resistente à abrasão dos sólidos presentes. O uso de rotores com revestimentos cerâmicos ou de cromo duro aumenta exponencialmente a vida útil em aplicações severas. Para fluídos que precisam manter uma temperatura estável para fluir, como o asfalto ou polímeros quentes, a bomba de parafuso pode ser equipada com camisas de aquecimento integradas em todo o corpo, garantindo que o fluido nunca resfrie a ponto de solidificar e causar o travamento catastrófico do equipamento e da linha de produção.
A manutenção estratégica dessas tecnologias foca na inspeção regular do desgaste dos elementos rotativos e na integridade dos mancais de sincronismo. Como são bombas de deslocamento positivo, a instalação de válvulas de segurança e proteção eletrônica contra sobrepressão é obrigatória, pois uma obstrução na descarga pode elevar a pressão a níveis que causariam o rompimento da carcaça ou danos severos ao motor elétrico. A integração de sensores de torque permite monitorar a saúde mecânica da bomba em tempo real, detectando o início de um desgaste antes mesmo de ele afetar a produção, permitindo uma programação de parada preventiva que minimize o impacto no cronograma de fabricação da planta industrial.
- Transporte de concentrados de minério com alta densidade.
- Transferência de lamas biológicas em estações de tratamento.
- Envase de cosméticos de alta viscosidade e perfumes.
- Carga e descarga de produtos químicos em terminais portuários.
- Movimentação de pastas de papel em fábricas de celulose.
Blocos Objetivos: Fluídos Densos
Preservação: Lóbulos são ideais para sólidos sensíveis ao esmagamento.
Potência: Parafusos vencem grandes distâncias e altas pressões.
Longevidade: Revestimentos cerâmicos combatem a abrasão severa.
Sessão 9: Resinas e Isocianatos: O Desafio da Vedação Hermética
O bombeamento de substâncias químicas reativas como polímeros termofixos, adesivos e isocianatos representa um dos maiores desafios técnicos para a engenharia de processos. O uso de uma bomba para resina deve considerar a tendência inerente desses fluidos de polimerizar ou cristalizar quando entram em contato com a umidade do ar ou sofrem alterações bruscas de temperatura. A integridade térmica deve ser mantida rigorosamente através de sistemas de aquecimento de carcaça, e as folgas internas da bomba devem ser dimensionadas para permitir o escoamento sem gerar calor excessivo por atrito, o que poderia desencadear uma reação de cura prematura dentro da bomba, levando ao travamento mecânico total e prejuízos operacionais severos na linha de produção.
Para fluidos que reagem violentamente com a umidade, como o isocianato utilizado na fabricação de espumas rígidas e flexíveis, a bomba para isocianato deve ser equipada com tecnologias de vedação hermética superior. O uso de acoplamentos magnéticos (Mag-Drive) é o padrão ouro nesta aplicação, pois elimina o selo mecânico e o eixo passante, criando uma barreira de contenção metálica impenetrável. Sem a possibilidade de vazamento do fluido para fora ou entrada de umidade para dentro, a vida útil do equipamento aumenta exponencialmente e os custos com manutenção corretiva e descontaminação ambiental são praticamente eliminados. A segurança operacional é elevada ao nível máximo, protegendo a saúde dos operadores contra vapores tóxicos e irritantes comuns nessas substâncias.
A precisão na dosagem desses químicos reativos é vital para a qualidade do produto final, como no caso da proporção exata entre poliol e isocianato para garantir a densidade e as propriedades mecânicas da espuma de poliuretano. Bombas de engrenagem de alta precisão, controladas por servo-motores e integradas a fluxímetros de massa Coriolis, permitem um controle em malha fechada que corrige qualquer variação de vazão em milissegundos. Essa sofisticação eletrônica aliada à robustez mecânica garante que a receita do produto seja seguida rigorosamente, reduzindo o desperdício de matéria-prima cara e assegurando a padronização absoluta dos lotes, mesmo em condições de produção intermitente ou com variações na temperatura ambiente da planta.
A manutenção desses sistemas exige protocolos rigorosos de limpeza e “purga” (flushing) para evitar que resíduos de resina curem dentro das câmaras durante paradas programadas. O uso de fluidos plastificantes compatíveis para manter a bomba preenchida e lubrificada é uma prática recomendada por todos os fabricantes de ponta. Além disso, a inspeção periódica dos imãs do acoplamento magnético para detectar sinais de superaquecimento ou desmagnetização é essencial. Uma gestão cuidadosa desses ativos reativos não apenas evita falhas mecânicas, mas também garante a conformidade com as normas de segurança do trabalho e proteção ambiental, transformando o manuseio de químicos complexos em uma operação segura, limpa e altamente rentável para a indústria moderna.
- Dosagem de componentes em linhas de produção de PU.
- Aplicação de resinas em processos de laminação náutica.
- Bombeamento de adesivos em indústrias de embalagem.
- Transferência de químicos reativos em reatores batelada.
- Uso em sistemas de injeção de polímeros de alta precisão.
Blocos Objetivos: Químicos Reativos
Hermeticidade: O Mag-Drive é a única garantia contra a cristalização por umidade.
Térmica: O controle exato da temperatura impede a cura indesejada dentro da bomba.
Precisão: A dosagem em milissegundos garante a qualidade da mistura química.
Sessão 10: Potência Fluida e Lubrificação: O Domínio do Óleo Industrial
A movimentação e a gestão de lubrificantes são vitais para a saúde mecânica de qualquer parque fabril, sendo a bomba de óleo o componente central desse ecossistema. Seja em sistemas de lubrificação centralizada para grandes motores navais e turbinas, ou na transferência de fluidos hidráulicos, a confiabilidade da bomba determina se a máquina principal operará suavemente ou se sofrerá um colapso catastrófico por atrito metálico. As bombas de engrenagem externa são as preferidas para óleos lubrificantes devido à sua robustez e capacidade de manter pressões de trabalho estáveis em regimes de operação contínua. A integridade do óleo, livre de ar e contaminantes sólidos, deve ser garantida através de sistemas de filtragem integrados à sucção da bomba, protegendo tanto o ativo quanto as superfícies críticas que ele lubrifica.
Quando o foco muda para a transmissão de potência e automação de grandes movimentos, a tecnologia das bombas para sistemas hidráulicos assume o protagonismo. Essas bombas, geralmente de pistões axiais ou engrenagens de alta pressão, são projetadas para operar em pressões de até 700 Bar, movendo cilindros hidráulicos de forças colossais em prensas, injetoras e equipamentos de construção. A eficiência volumétrica é crítica: qualquer vazamento interno (slip) traduz-se em geração de calor indesejado e perda de precisão nos movimentos. O uso de fluidos hidráulicos de alta viscosidade índice (HVI) e a correta especificação do reservatório permitem que a bomba opere em uma janela térmica ideal, garantindo a repetibilidade dos ciclos de trabalho e a longevidade dos selos e juntas do sistema.
A modernização dos sistemas hidráulicos envolve a adoção de controles proporcionais e bombas de deslocamento variável, que ajustam a vazão conforme a demanda instantânea do atuador. Isso elimina o desperdício de energia, pois o sistema não precisa descarregar o excesso de fluxo por válvulas de alívio, reduzindo drasticamente a carga térmica e a necessidade de trocadores de calor superdimensionados. Além disso, a integração de sensores de degradação de óleo em tempo real permite uma manutenção proativa, onde o fluido é filtrado ou substituído com base na sua condição química e presença de partículas de desgaste, e não apenas por horas de uso, otimizando o TCO e reduzindo o impacto ambiental do descarte de óleos minerais.
A lubrificação em condições extremas, como em siderúrgicas ou mineração, exige bombas que possam lidar com graxas de alta consistência (grau NLGI 2 ou superior). Nestes casos, bombas de pistão pneumáticas ou elétricas de alta potência são utilizadas para vencer as perdas de carga em tubulações longas e garantir que cada ponto de lubrificação receba a dose exata de graxa. A falha de um único ponto de lubrificação pode causar a quebra de rolamentos gigantescos, cujo custo de substituição e lucro cessante pode ser milhões de reais. Portanto, o sistema de bombeamento de óleo e graxa não é um acessório, mas um seguro operacional que garante a integridade dos maiores ativos de produção de uma empresa, devendo ser tratado com a máxima prioridade técnica e gerencial.
- Lubrificação de mancais em turbinas hidrelétricas.
- Acionamento de prensas hidráulicas de conformação metálica.
- Filtragem de óleo em sistemas “Kidney Loop” offline.
- Abastecimento de frotas pesadas em mineração.
- Sistemas de direção e controle em embarcações de grande porte.
Blocos Objetivos: Potência Fluída
Confiabilidade: A bomba de óleo é o anjo da guarda dos grandes rolamentos.
Eficiência: Sistemas de deslocamento variável reduzem o calor e a energia.
Limpeza: A filtragem absoluta é obrigatória para proteger a bomba hidráulica.
Sessão 11: Precisão na Dosagem e a Revolução Peristáltica
Em processos químicos e laboratoriais onde a exatidão milimétrica e a pureza total são exigidas, a bomba dosadora torna-se a ferramenta central da produção. Essas bombas, que podem utilizar tecnologias de diafragma, pistão ou peristáltica, são projetadas para injetar volumes precisos de reagentes, catalisadores ou aditivos em fluxos contínuos ou bateladas. A integração com sistemas de controle automatizados permite variar a dosagem com base em feedbacks de sensores de pH, condutividade ou turbidez, garantindo que a reação química ocorra sempre nas condições ideais. A robustez mecânica aliada à eletrônica de ponta permite que esses equipamentos operem com margens de erro inferiores a 1%, reduzindo o desperdício de insumos caros e garantindo a qualidade final do produto em indústrias farmacêuticas e cosméticas.
Para o manuseio de fluídos ultra-abrasivos, corrosivos ou extremamente sensíveis, a bomba peristáltica industrial oferece a solução mais elegante da engenharia. O fluído é contido inteiramente dentro de uma mangueira elastomérica, sendo movido pela compressão de roletes ou sapatas rotativas. Esta configuração elimina completamente o contato do produto com as partes metálicas da bomba, selos mecânicos ou válvulas, tornando-a imune ao desgaste por sólidos cortantes e protegendo o fluído contra contaminação externa. A manutenção é simplificada ao extremo, resumindo-se à substituição periódica da mangueira, o que pode ser feito em minutos, garantindo um dos maiores índices de disponibilidade operacional (uptime) entre todas as tecnologias de bombeamento disponíveis no mercado.
A tecnologia peristáltica avançou significativamente com o desenvolvimento de mangueiras reforçadas com fibras têxteis de alta resistência, permitindo pressões de trabalho de até 15 Bar e vazões que atendem a processos de grande escala, como na mineração para a dosagem de floculantes ou no tratamento de efluentes para a transferência de lodos densos. A precisão na dosagem é mantida pela relação linear entre a rotação do rotor e o volume deslocado, tornando o sistema auto-calibrável em conjunto com inversores de frequência inteligentes. Além disso, por serem naturalmente autoescorvantes e capazes de trabalhar a seco sem danos, essas bombas resolvem problemas críticos de instalação onde outras tecnologias falhariam prematuramente por falta de fluído ou excesso de ar na sucção.
A escolha do elastômero da mangueira é o fator crítico de sucesso em aplicações peristálticas. Materiais como borracha natural, EPDM, Nitrilo e Hypalon oferecem diferentes resistências químicas e térmicas, devendo ser selecionados com base na compatibilidade total com o fluído bombeado. A fadiga mecânica da mangueira deve ser monitorada através de contadores de ciclos ou sensores de ruptura que param a bomba e emitem um alerta ao sistema supervisório no caso de vazamento interno para a carcaça. Essa abordagem proativa de manutenção, aliada à simplicidade mecânica do design, transforma a bomba peristáltica em uma ferramenta de altíssima confiabilidade e baixo custo operacional para os desafios mais severos do transporte de fluídos complexos na indústria moderna.
- Dosagem de hipoclorito e soda em tratamento de água.
- Transferência de barbotina em indústrias cerâmicas.
- Adição de corantes e sabores em alimentos processados.
- Bombeamento de lodos metálicos em mineração.
- Uso em sistemas de injeção química em poços de petróleo.
Blocos Objetivos: Precisão de Fluxo
Controle: A dosagem exata é a chave para a economia de reagentes.
Pureza: O sistema peristáltico isola o fluído de qualquer contaminação.
Simplicidade: A manutenção de mangueira única reduz o tempo de parada.
Sessão 12: Automação e Inteligência de Dados no Bombeamento 4.0
A integração de tecnologias digitais transformou a bomba industrial de um componente puramente mecânico em um nó inteligente dentro da rede IIoT (Industrial Internet of Things). A automação e controle de bomba de engrenagem e centrífugas, através de sensores de vibração, temperatura e pressão wireless, permite a coleta massiva de dados em tempo real. Esses dados, quando processados por algoritmos de Inteligência Artificial e Machine Learning, permitem realizar a manutenção preditiva com precisão inédita, detectando anomalias como o início de um desgaste de bucha, cavitação incipiente ou desalinhamento de eixos semanas antes de ocorrer uma falha catastrófica. Essa transparência operacional aumenta drasticamente o MTBF e permite que a planta opere sempre no seu ponto de melhor eficiência energética, reduzindo a pegada de carbono e os custos de OPEX.
Para garantir a interoperabilidade e a segurança cibernética desses sistemas, as certificações de bomba de engrenagem e outros modelos agora incluem protocolos de comunicação padronizados, como OPC-UA e Modbus TCP, além de conformidade com normas de segurança funcional (SIL). A certificação não se limita mais apenas à resistência mecânica do metal, mas à confiabilidade do software e da eletrônica embarcada. Empresas que investem em ativos certificados garantem uma integração suave com seus sistemas ERP e MES, permitindo que a gerência tenha uma visão em tempo real da eficiência global de equipamentos (OEE) de cada estação de bombeamento da fábrica, facilitando a tomada de decisões baseadas em fatos e não em estimativas.
O controle via inversores de frequência (VFD) tornou-se o padrão da indústria moderna, permitindo que a bomba ajuste sua velocidade instantaneamente para manter a pressão ou vazão constante frente às variações do processo. Isso elimina a necessidade de válvulas de controle que desperdiçam energia por estrangulamento do fluxo, resultando em economias que podem pagar o investimento inicial do sistema em menos de um ano de operação. Além disso, os VFDs modernos possuem funções de limpeza de impelidor e detecção de trabalho a seco integradas, protegendo mecanicamente a bomba contra erros operacionais humanos e condições adversas da rede hidráulica, o que aumenta a resiliência geral de todo o parque fabril frente a instabilidades de suprimento.
A visualização desses dados através de Gêmeos Digitais (Digital Twins) permite simular cenários de operação e prever o impacto de mudanças na reologia do fluído ou na geometria da rede antes de realizar qualquer alteração física. Essa capacidade de simulação reduz os riscos de novos projetos e otimiza o comissionamento de plantas complexas. A convergência entre a mecânica clássica de fluídos e a ciência de dados é o que define a liderança industrial no século XXI, transformando a simples tarefa de mover líquidos em um processo altamente estratégico, otimizado para a máxima rentabilidade e sustentabilidade, garantindo que a empresa permaneça competitiva em um mercado global cada vez mais tecnificado e orientado por dados e eficiência extrema.
- Monitoramento remoto de estações de tratamento de água.
- Otimização de consumo em torres de resfriamento.
- Detecção de vazamentos em redes de distribuição química.
- Controle de dosagem em processos farmacêuticos críticos.
- Manutenção preventiva em bombas de carga naval.
Blocos Objetivos: Inteligência 4.0
Monitoramento: O dado em tempo real é a cura para a parada não planejada.
Controle: A velocidade variável economiza energia e protege o selo.
Decisão: A IA aplicada ao bombeamento otimiza o ciclo de vida do ativo.
Sessão 13: Estratégias de Manutenção e o Custo da Indisponibilidade
A gestão moderna de ativos industriais reconhece que a manutenção de bombas industriais não é um custo, mas um investimento direto na disponibilidade da linha de produção. O custo da indisponibilidade, muitas vezes ignorado, pode superar em dez vezes o valor da peça de reposição. Em indústrias de processo contínuo, como refinarias ou fábricas de papel, cada hora de parada não programada pode representar prejuízos de centenas de milhares de reais. Portanto, a transição do modelo de manutenção reativa (“conserta quando quebra”) para o modelo proativo, baseado em confiabilidade (RCM – Reliability Centered Maintenance), é um imperativo estratégico. O uso de cronogramas de lubrificação rigorosos, alinhamento a laser de eixos e o monitoramento sistemático de parâmetros operacionais são a fundação de uma operação de classe mundial.
A análise de falhas (RCFA – Root Cause Failure Analysis) deve ser aplicada a cada quebra de bomba para identificar se a origem do problema é um erro de especificação, uma instalação incorreta ou uma operação fora dos parâmetros de projeto. Frequentemente, descobre-se que uma bomba falha repetidamente porque o sistema hidráulico mudou (aumento de perda de carga) ou o fluido foi alterado, exigindo um ajuste técnico que a manutenção básica não conseguiria resolver. Ter um estoque estratégico de sobressalentes críticos, como selos mecânicos, rolamentos e juntas, é vital, mas deve ser balanceado com a rapidez de resposta do fornecedor local. A parceria com empresas que oferecem contratos de manutenção e monitoramento remoto pode reduzir a necessidade de equipes internas superdimensionadas, focando os recursos na otimização da produção.
O papel do selo mecânico e da vedação é central na discussão da manutenção. Estima-se que mais de 50% das falhas em bombas centrífugas tenham origem na selagem. A modernização para selos de cartucho e a implementação de sistemas de lavagem (Plano API) adequados para o fluido bombeado podem triplicar a vida útil da vedação. Além disso, o treinamento constante das equipes de montagem para evitar erros comuns, como o excesso de aperto em gaxetas ou a contaminação de faces de selos durante a instalação, é uma das formas mais baratas e eficazes de aumentar a confiabilidade do sistema de bombeamento. A cultura de precisão na oficina de manutenção reflete-se diretamente na estabilidade hidráulica do parque fabril e na segurança dos colaboradores e do meio ambiente.
Por fim, o TCO (Custo Total de Propriedade) da manutenção deve incluir não apenas as peças, mas a energia gasta por bombas com baixo rendimento devido ao desgaste interno. Uma bomba com anéis de desgaste erodidos pode consumir até 20% mais energia para entregar a mesma vazão de uma unidade nova. A decisão de recondicionar ou substituir uma bomba deve ser baseada no cálculo do payback energético. Em muitos casos, a substituição de uma bomba antiga por uma nova tecnologia se paga em menos de 18 meses apenas com a economia de eletricidade e a redução das intervenções de manutenção, provando que a excelência técnica é indissociável da saúde financeira da organização industrial moderna e sustentável.
- Uso de análise de vibração para detectar desalinhamento.
- Monitoramento termográfico de mancais e motores elétricos.
- Análise de óleo tribológica para detecção de metais de desgaste.
- Implementação de lubrificação automática centralizada.
- Realização de Auditorias Energéticas em sistemas motobombas.
Blocos Objetivos: Confiabilidade Total
Custo: O reparo emergencial é sempre o mais caro para a empresa.
Dados: Sensores permitem intervir no momento exato, sem desperdício.
Eficiência: Bombas bem mantidas consomem menos energia elétrica.
Sessão 14: Comparativo Técnico e Matriz de Seleção de Tecnologias
Para finalizar a análise estratégica, é fundamental apresentar um comparativo técnico que resuma as forças e fraquezas de cada tecnologia discutida. A escolha entre uma bomba centrífuga, engrenagem, pneumática ou peristáltica não deve ser baseada em preferência pessoal, mas em uma matriz de seleção que cruze os dados de vazão, pressão, viscosidade, sensibilidade ao cisalhamento e tolerância a sólidos. Uma bomba centrífuga é imbatível em grandes volumes de fluidos limpos de baixa viscosidade, mas falha miseravelmente em termos de eficiência ao tentar mover melados ou óleos pesados. Por outro lado, a bomba de engrenagem oferece a precisão volumétrica necessária para a dosagem, mas sofre desgaste acelerado se o fluido contiver partículas abrasivas. O engenheiro deve ser o juiz técnico que arbitra essas variáveis para garantir o menor TCO global.
A segurança intrínseca e o custo de instalação também devem entrar na conta. Sistemas pneumáticos, apesar de terem um custo energético por m³ bombeado maior que sistemas elétricos, oferecem uma instalação muito mais barata em áreas explosivas por dispensarem infraestrutura elétrica blindada. A facilidade de higienização das bombas sanitárias justifica o seu custo de aquisição mais elevado através da redução drástica no tempo de setup da limpeza e na garantia de ausência de contaminação, o que para a indústria de alimentos é a diferença entre a operação e o fechamento por vigilância sanitária. A versatilidade das bombas peristálticas, que podem lidar com fluidos ultra-abrasivos e corrosivos simultaneamente, compensa o custo de substituição periódica das mangueiras em processos de mineração e tratamento de rejeitos.
A tabela comparativa abaixo serve como um guia rápido para a pré-seleção tecnológica, mas a validação final deve ser feita sempre com o auxílio do suporte técnico especializado. A evolução tecnológica está borrando as fronteiras entre as categorias, com bombas centrífugas de impelidor de parafuso que lidam com sólidos e bombas de engrenagem com materiais exóticos que suportam ácidos fortes. No entanto, os princípios fundamentais da mecânica de fluidos permanecem inalterados. O segredo da alta performance industrial reside na aplicação correta do conceito hidráulico à realidade física do fluido, respeitando os limites térmicos e mecânicos de cada projeto para alcançar a excelência operacional contínua e sustentável.
Concluímos que a arquitetura estratégica de bombeamento é um diferencial competitivo para qualquer organização industrial. O investimento em conhecimento técnico e na seleção criteriosa de ativos e fornecedores reflete-se na estabilidade da produção e na saúde financeira da empresa. Ao olhar para uma bomba industrial, devemos enxergar um ativo gerencial capaz de gerar valor através da eficiência, dados e confiabilidade. A jornada para o Pumping 4.0 está apenas começando, e as empresas que dominarem a arte de mover fluidos com inteligência e sustentabilidade serão as líderes incontestáveis dos seus mercados nas próximas décadas da revolução industrial global.
- Centrífugas: Ideais para transferência de água e químicos leves.
- Engrenagens: Melhor escolha para precisão e fluidos viscosos.
- Pneumáticas: Focadas em segurança e manuseio de resíduos abrasivos.
- Sanitárias: Construídas especificamente para evitar contaminação.
- Peristálticas: Perfeitas para fluidos ultra-corrosivos e abrasivos.
Blocos Objetivos: Matriz Final
Física: O fluído dita a bomba; o sistema dita a pressão.
Economia: O TCO é a régua definitiva para a decisão de compra.
Suporte: A engenharia de aplicação é o diferencial para o sucesso.
FAQ – 10 Perguntas e Respostas Essenciais sobre Bombas Industriais
1. Como a viscosidade afeta a escolha entre bombas centrífugas e de engrenagem?
A viscosidade aumenta a fricção interna; bombas centrífugas perdem muita eficiência acima de 500 cP, enquanto as de engrenagem (deslocamento positivo) tornam-se mais eficientes volumétricamente com fluídos viscosos.
2. O que é NPSH e por que ele causa cavitação?
Net Positive Suction Head é a pressão mínima na entrada da bomba para manter o líquido em estado fluido. Se a pressão cai abaixo da pressão de vapor, surgem bolhas que implodem e destroem o impelidor, fenômeno conhecido como cavitação.
3. Quais as vantagens das bombas de acoplamento magnético (Mag-Drive)?
Elas eliminam o selo mecânico, garantindo vazamento zero. São ideais para fluidos tóxicos, inflamáveis ou reativos com a umidade, como o isocianato, aumentando a segurança e reduzindo a manutenção.
4. Por que usar motores WEG IE3 ou IE4 em sistemas motobombas?
Esses motores possuem maior eficiência na conversão de energia elétrica em mecânica, reduzindo o consumo de KW/h, gerando menos calor e oferecendo maior vida útil aos rolamentos da bomba.
5. Bombas pneumáticas de diafragma podem trabalhar a seco?
Sim, as bombas pneumáticas de duplo diafragma (AODD) podem operar sem fluido por longos períodos sem danos mecânicos, ao contrário das centrífugas que sofreriam falha do selo e sobreaquecimento.
6. O que define uma bomba como sanitária?
Construção em Inox 316L, acabamento eletropolido com rugosidade inferior a 0.8 µm Ra, ausência de zonas mortas e compatibilidade certificada com processos de limpeza CIP e esterilização SIP.
7. Quando devo preferir uma bomba peristáltica industrial?
Quando o fluído é extremamente abrasivo, corrosivo ou sensível ao cisalhamento, pois o produto entra em contato apenas com a mangueira, facilitando a troca e evitando danos mecânicos à bomba.
8. Como os inversores de frequência (VFD) economizam energia?
Eles ajustam a rotação da bomba para atender à demanda exata do processo. Reduzir a velocidade em apenas 20% pode reduzir o consumo de energia em quase 50% devido às leis de afinidade centrífuga.
9. Qual a importância da manutenção preditiva no TCO?
A manutenção preditiva detecta falhas incipientes via sensores, permitindo intervir antes da quebra total, o que evita o custo altíssimo da parada não programada e reduz o estoque desnecessário de peças.
10. Como selecionar o material correto para o selo mecânico?
Deve-se analisar a compatibilidade química, temperatura e presença de sólidos. Faces de silício vs silício são ótimas para abrasão, enquanto carbono vs cerâmica são comuns para líquidos limpos e lubrificantes.